东莞凤岗首饰加工工艺详解:从倒模到镶石的完整流程
很多客人第一次走进我们凤岗匠心阁的工坊时,都会指着陈列柜里的镶嵌成品问同一个问题:这些看起来精致繁复的首饰,到底是怎么从一块粗糙的金属变成最终模样的?说实话,这个问题背后藏着的是一条完整的产业链,而多数消费者甚至部分同行,对其中真正决定品质的工艺细节知之甚少。
行业现状:看似繁荣,实则工艺断层
东莞作为珠三角重要的制造业基地,首饰加工企业数量不少,但真正掌握全流程技术的工坊并不多见。市面上大量「快消型」加工点依赖外发倒模和通用镶口,导致产品同质化严重,尺寸公差经常超过±0.15mm——这个数字在行家眼里是致命的。客户拿着设计图找过来,最怕听到的就是「这个做不了」或者「差不多就行」。
我们坚持把倒模、执模、镶石、抛光每一道工序留在自家工坊内完成,不是为了标榜什么,而是因为只有全程可控,才能把误差压缩到±0.05mm以内。这种精度带来的佩戴舒适度和视觉效果,是外发加工无法比拟的。
核心技术拆解:从倒模到镶石的每一步
先说倒模。目前行业主流是失蜡铸造,但温度曲线和石膏配比稍有偏差,就会出现砂眼或缩孔。我们用的是真空感应离心铸造机,熔金温度控制在1060℃±10℃,浇铸时真空度维持在0.08MPa以上,这样能有效减少氧化夹杂。蜡模的壁厚也很有讲究——戒指臂一般控制在1.2mm到1.5mm之间,太薄容易变形,太厚则浪费金料且佩戴笨重。
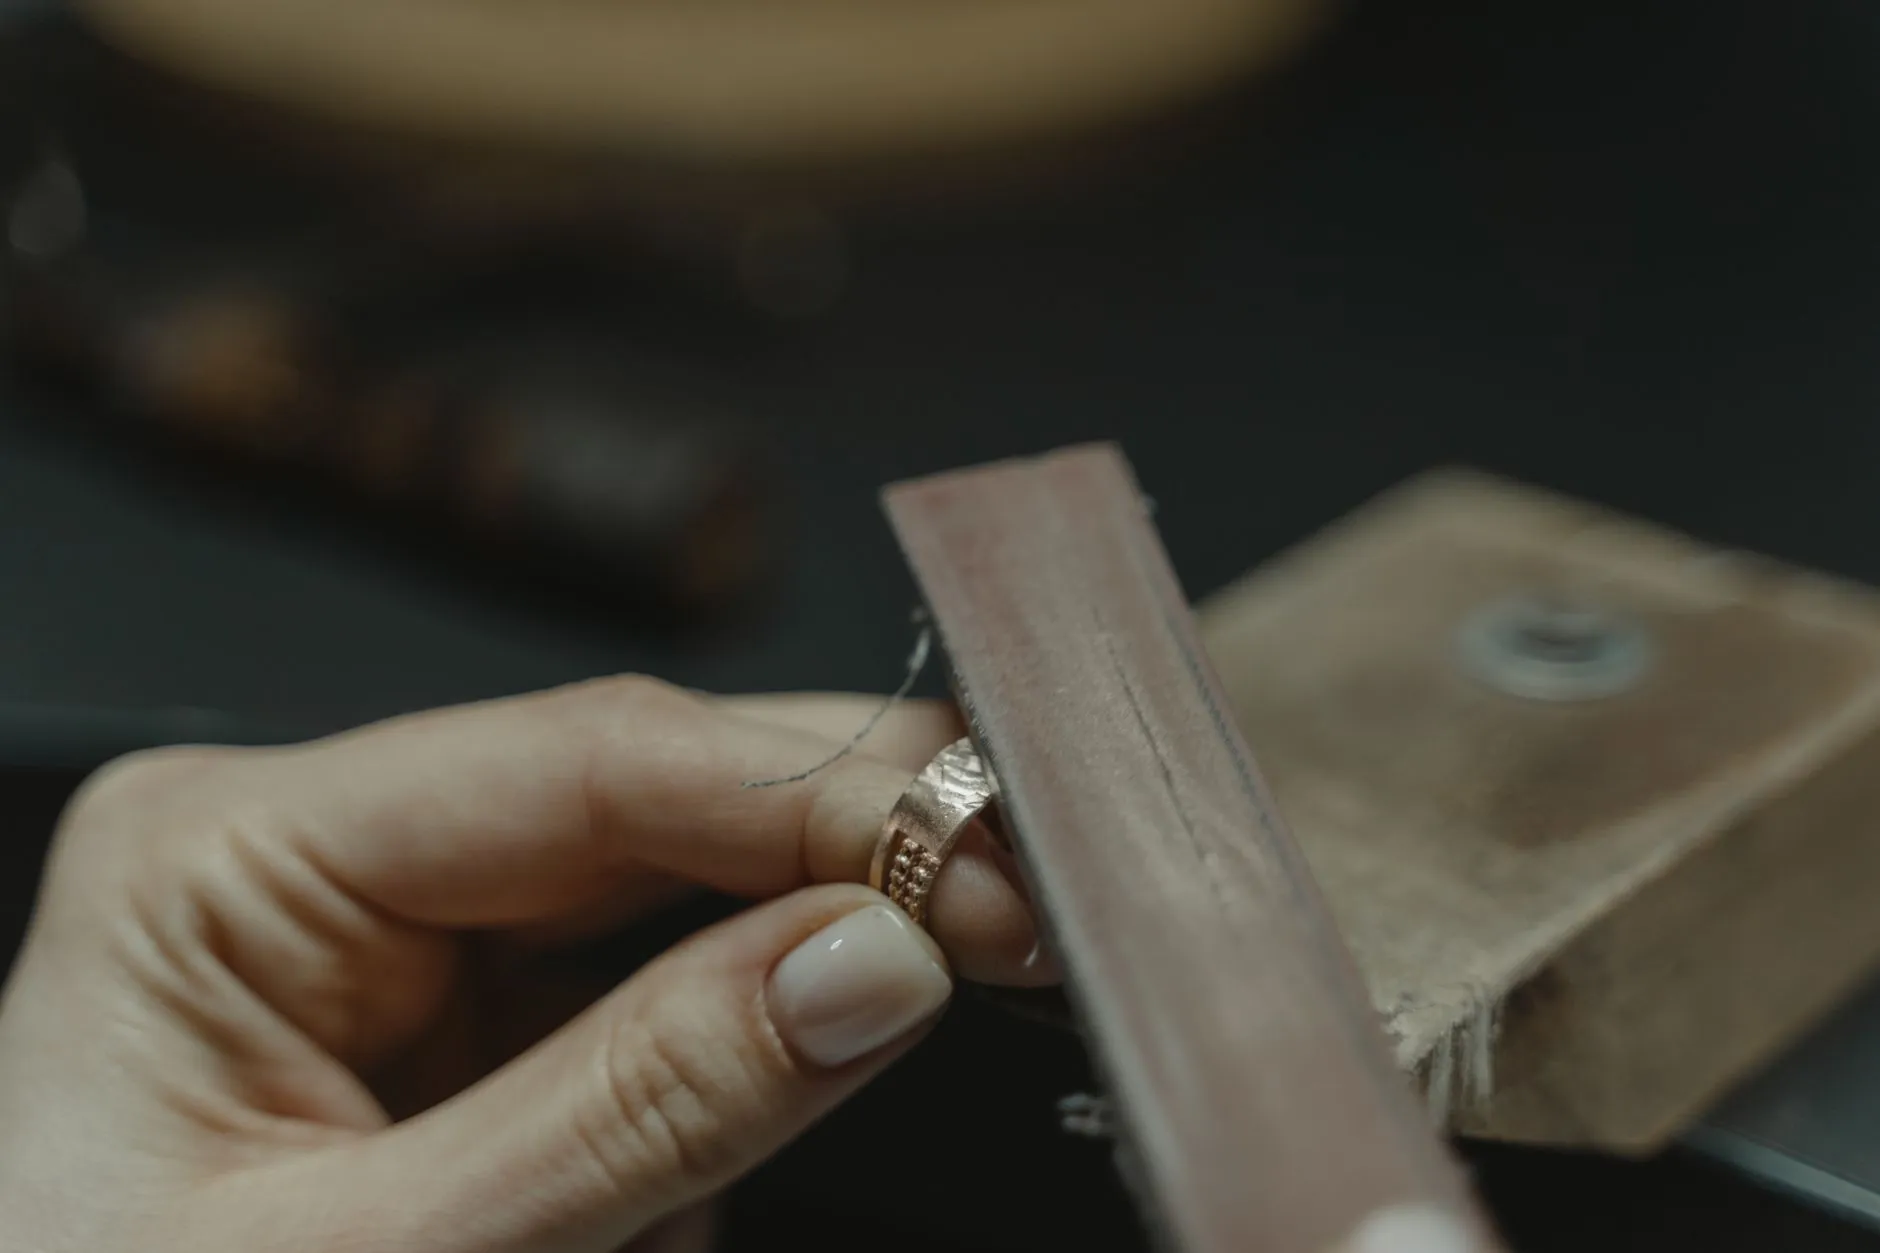
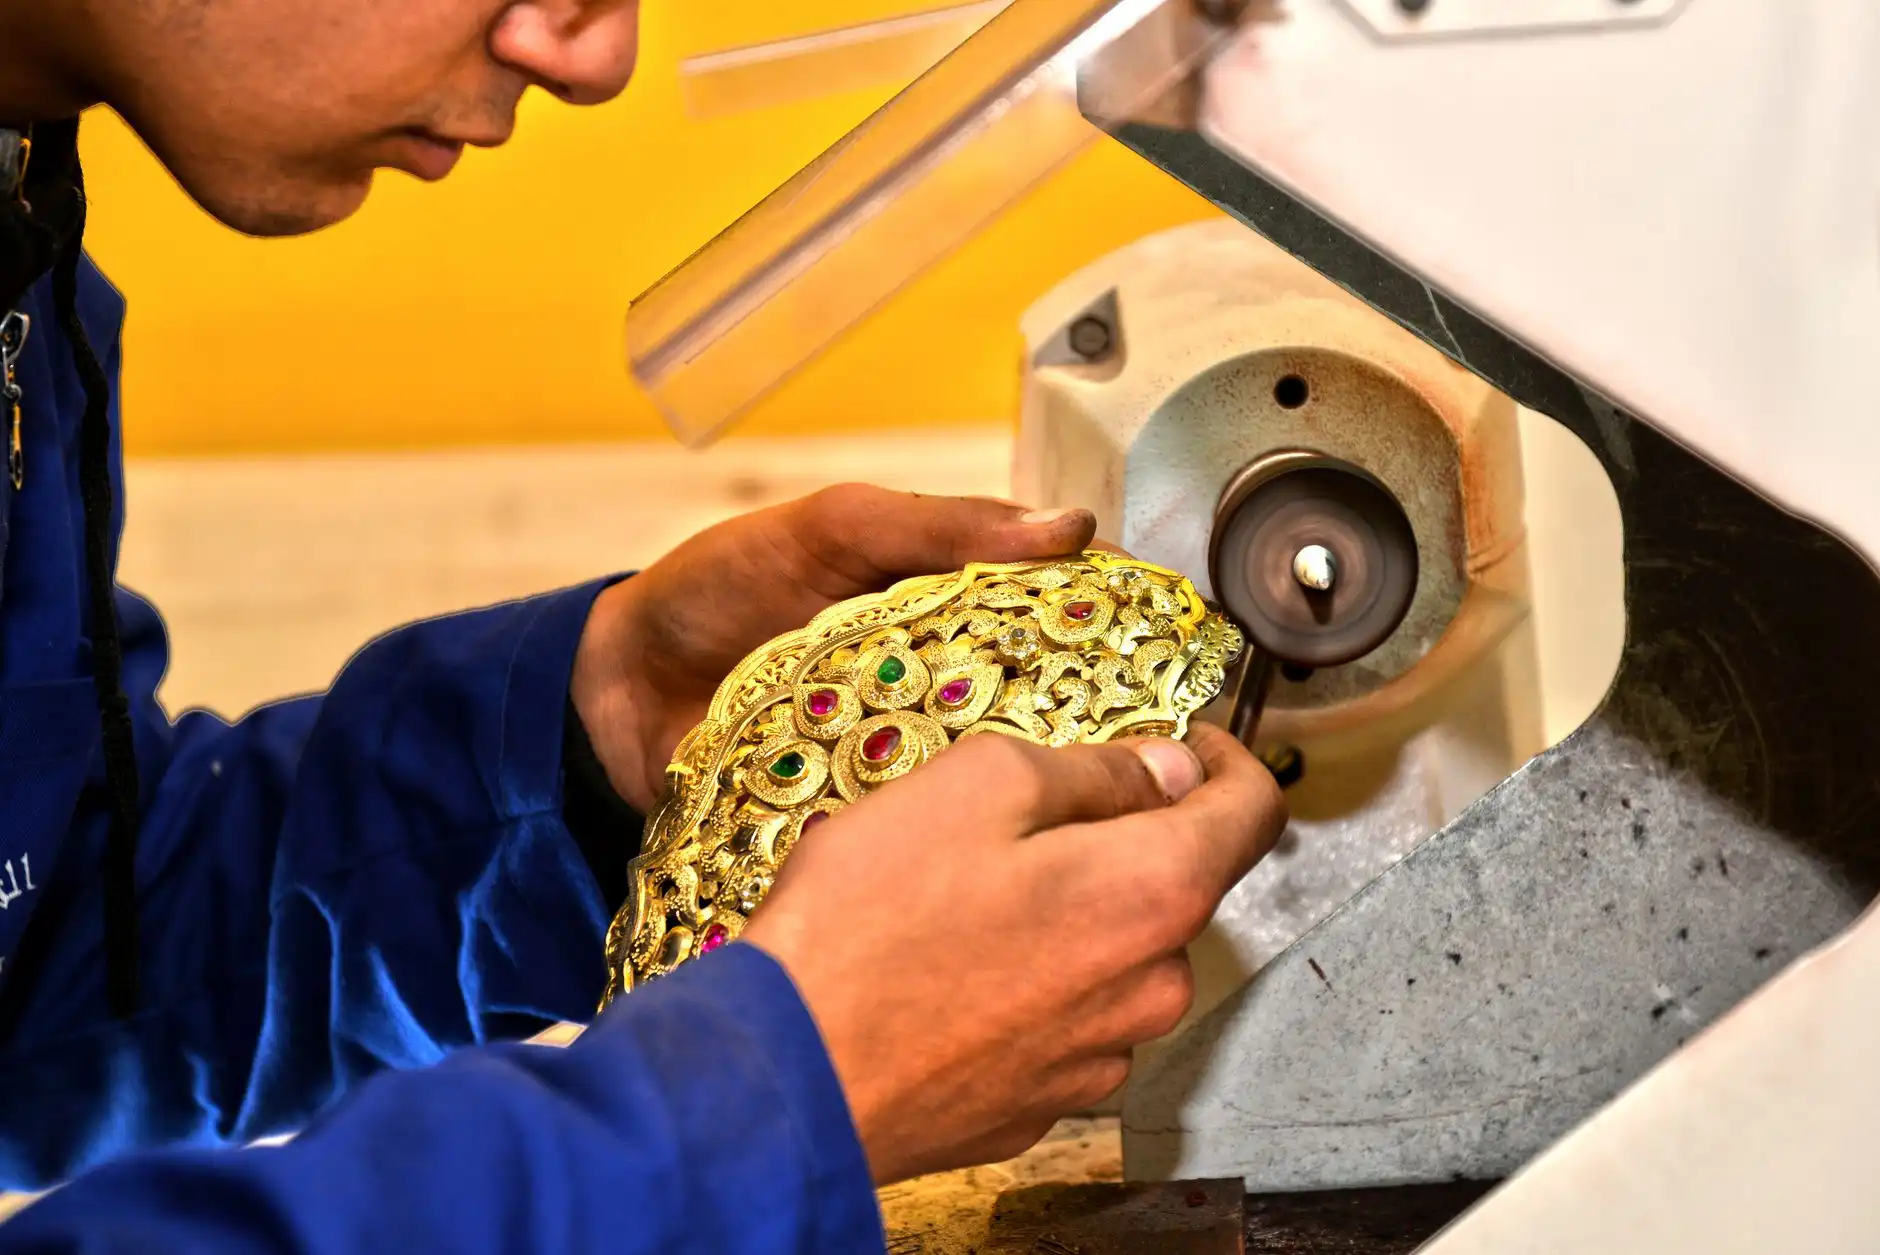
执模工序往往被低估,其实这才是体现师傅功力的地方。我们用碳化钨锉刀配合吊机进行粗修,再用细砂纸逐级打磨到1200目,最后用黄布轮配合绿蜡抛光膏做镜面处理。这里有个细节:棱角分明的线条和圆弧面的抛光手法完全不同,需要根据设计稿单独调整。
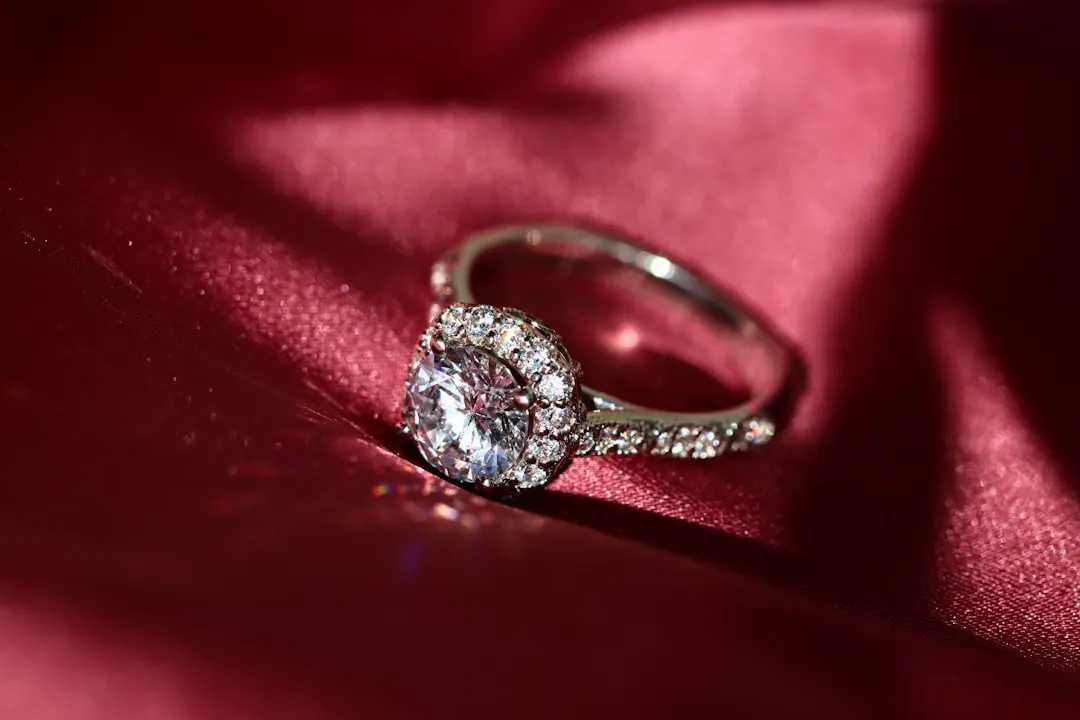
至于镶石,这是最考验眼力和手稳度的环节。以最常见的四爪镶为例,爪的高度必须统一在1.0mm-1.2mm之间,过高容易勾衣服,过低则抓石不牢。我们通常使用微镶钳配合10倍放大目镜操作,每颗钻石的腰棱线必须对齐同一水平面,差0.1mm在光线下都会露怯。
选型指南:你的首饰该用什么工艺?
- 日常佩戴款(如素圈戒指、吊坠):推荐实金倒模加手工执模,耐用度高,性价比最优。
- 镶嵌定制款(如钻戒、彩色宝石戒指):务必确认工坊是否具备微镶能力,同时要求出具镶石后的放大检查照片。
- 特殊形状(如异形钻、蛋面翡翠):需要采用铲边镶或轨道镶,这对金属延展性要求极高,必须用足金或18K金避免断裂。
很多客户会问,为什么同样款式的首饰,不同工坊报价能差出30%以上?答案就在执模工时和镶石损耗率里。劣质工坊为了省料,会把爪做薄或者把石位开大,这直接导致后期掉石风险。我们的做法是建立每件首饰的工艺档案,记录金料损耗率(通常控制在8%-12%)和每颗宝石的净度分级,做到有据可查。
应用前景:东莞首饰加工的价值回归
随着消费者对个性化需求的增长,传统的柜台成品已经无法满足所有人的审美。这两年我们接到的订单里,有把祖母绿改镶成锁骨链的,有将祖传老金料重铸成现代简约款式的,甚至还有为宠物定制纪念爪印吊坠的。这些需求背后,考验的正是工坊对珠宝加工本质的理解——不是简单地把金属弯折,而是理解材料特性、光线反射和人体工学。
在东莞这片制造业热土上,首饰加工正在经历从「来料代工」到「设计驱动」的转型。我们凤岗匠心阁愿意做那个沉下心打磨技术的角色,让每一件镶嵌定制作品都能经得起十年的审视。如果您有具体的设计想法或者旧金改造需求,欢迎带着图纸或实物来工坊聊一聊,我们会根据您的预算和佩戴场景给出最务实的工艺方案。
最后说句实在话:东莞首饰加工行业的未来,不在流水线的速度里,而在每一位匠人对细节的偏执里。这种偏执,恰恰是机器无法替代的价值。