东莞凤岗首饰加工厂珠宝镶嵌定制工艺流程详解
珠宝镶嵌定制,从一块蜡开始的精密旅程
在东莞凤岗的工坊里,每天都有客户带着设计图或旧金料走进来,问的第一句话往往是:“镶嵌定制到底怎么做的?”作为一家扎根首饰加工行业十几年的老店,匠心阁今天就把这套流程摊开来讲。珠宝加工不是玄学,它是一套环环相扣的物理与化学工程,每一步差之毫厘,成品便失之千里。
东莞首饰市场的竞争激烈,但真正能做好镶嵌定制的工坊并不多。我们见过太多客户拿着“机压款”来问能不能改成手工镶嵌——答案往往是要推翻重做。原因很简单:首饰加工的精髓在于“先塑骨,再镶魂”,模具件和手工件的结构强度、爪位角度完全不同。
第一步:起版与执模——决定了镶嵌的“地基”
所有定制都始于蜡模。我们用的是失蜡铸造法:先手工雕刻或3D打印出蜡版,然后裹上石膏高温焙烧,让蜡融化流出,形成空腔。这个环节最考验师傅对金属收缩率的把控——18K金在浇铸后有大约1.5%-2%的线性收缩,如果蜡版不留足余量,镶嵌时钻石的卡位就会偏紧或偏松。
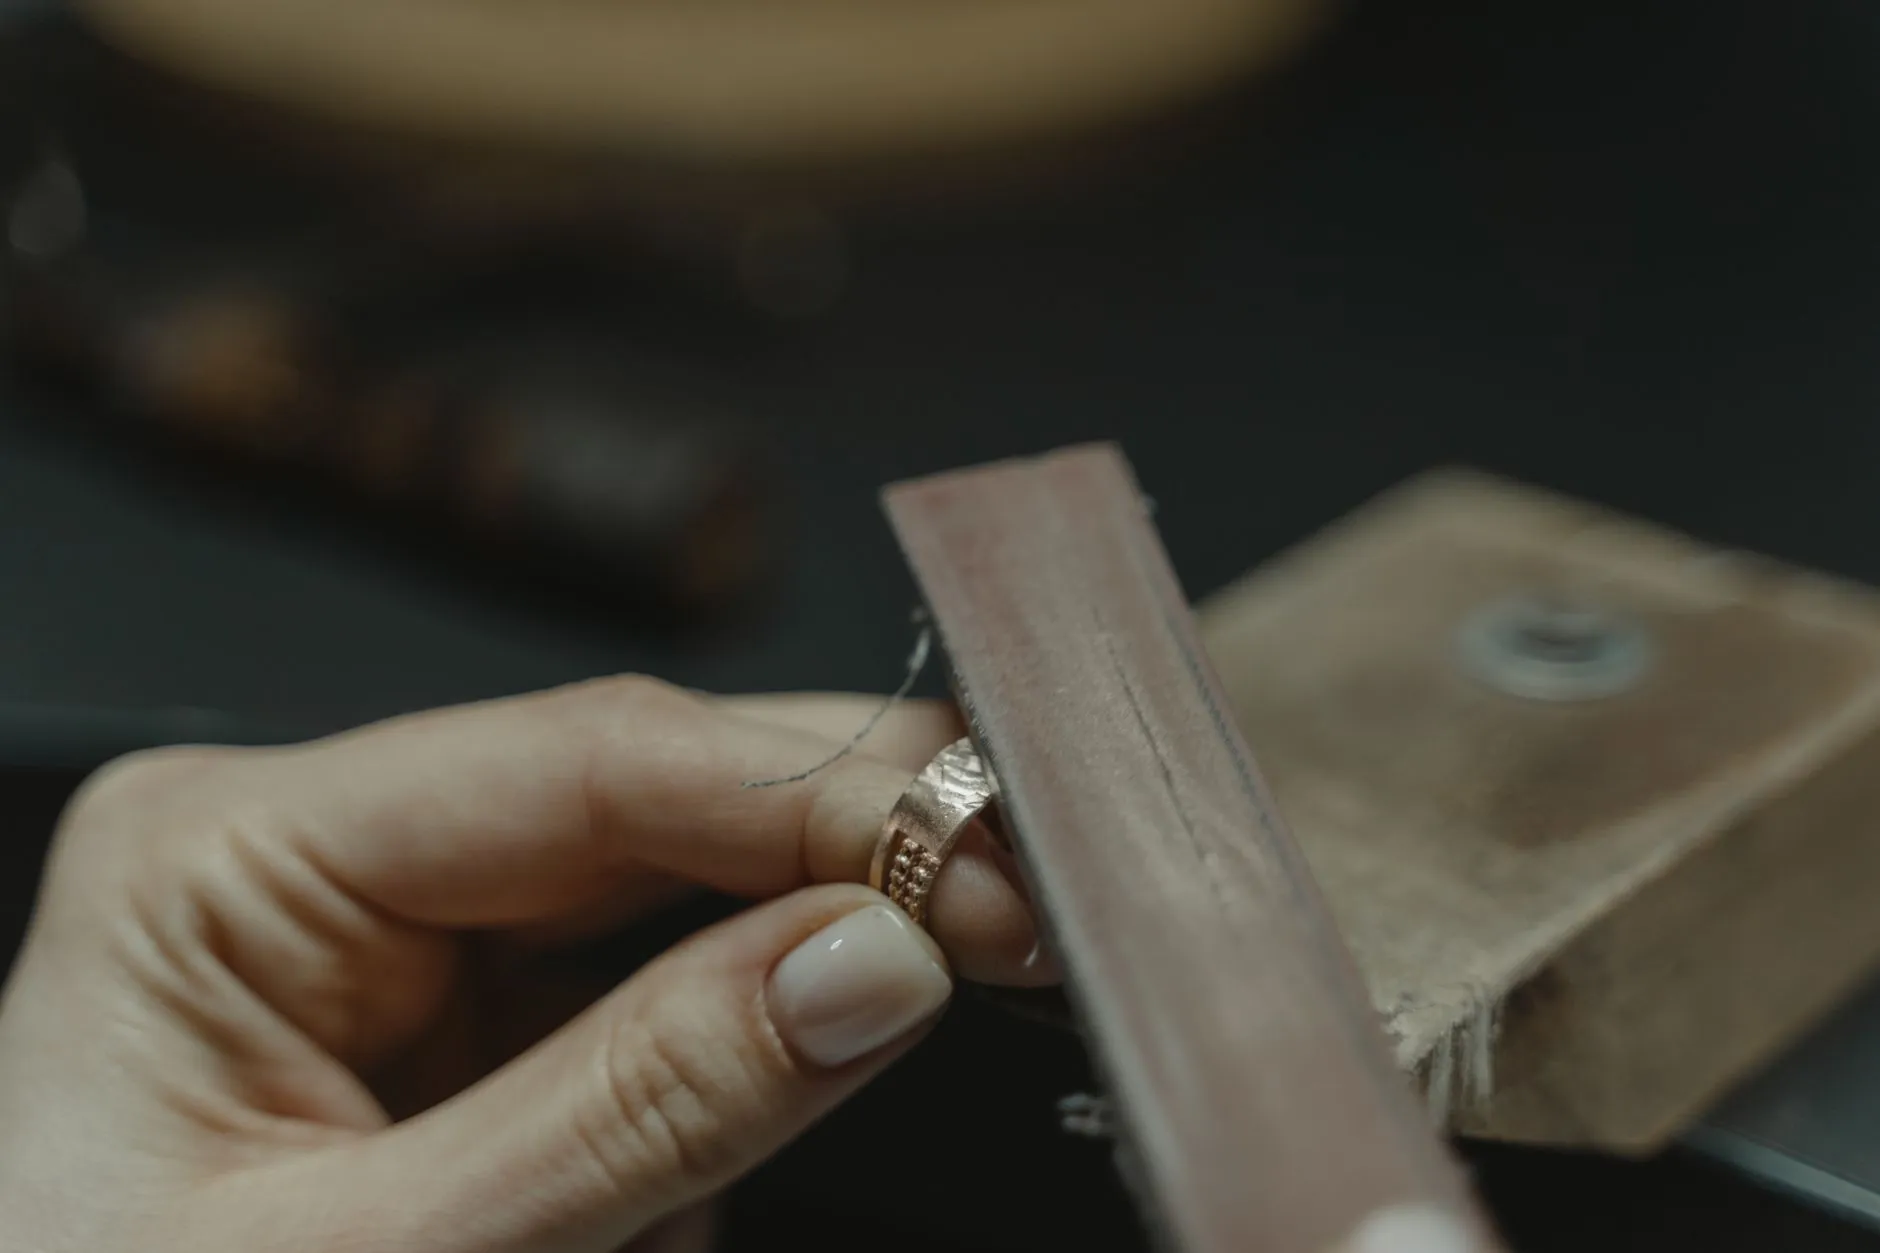
执模阶段更见功力。要用锉刀和砂纸把铸件表面的砂孔、毛刺逐一修整,壁厚误差控制在±0.1mm以内。很多客户问为什么同样的款式,有的店报价便宜一半?答案就藏在这0.1毫米里——壁厚减薄,金重省了,但爪力也随之下降,戴半年掉石是大概率事件。
镶嵌工艺的实操对比:爪镶 vs 微镶
镶嵌定制最核心的分水岭,在于镶石方式。我们常做的两类是:
- 爪镶(四爪/六爪):金属爪扣住钻石腰棱,适合单颗主石。对爪的弧度要求极高,爪尖要圆润且恰好压住冠部,太紧会崩裂钻石,太松则易脱落。我们用橡胶头钳子调整爪位,力度控制在0.5-1.2N之间。
- 微镶(钉镶/迫镶):用于群镶小钻,石与石之间间隙仅0.3mm。需要在高倍显微镜下操作,用铲刀挑起金属颗粒压住石面。一颗0.7mm的碎钻,从定位到固定,熟练师傅也要45秒,一天最多完成300颗,急不得。
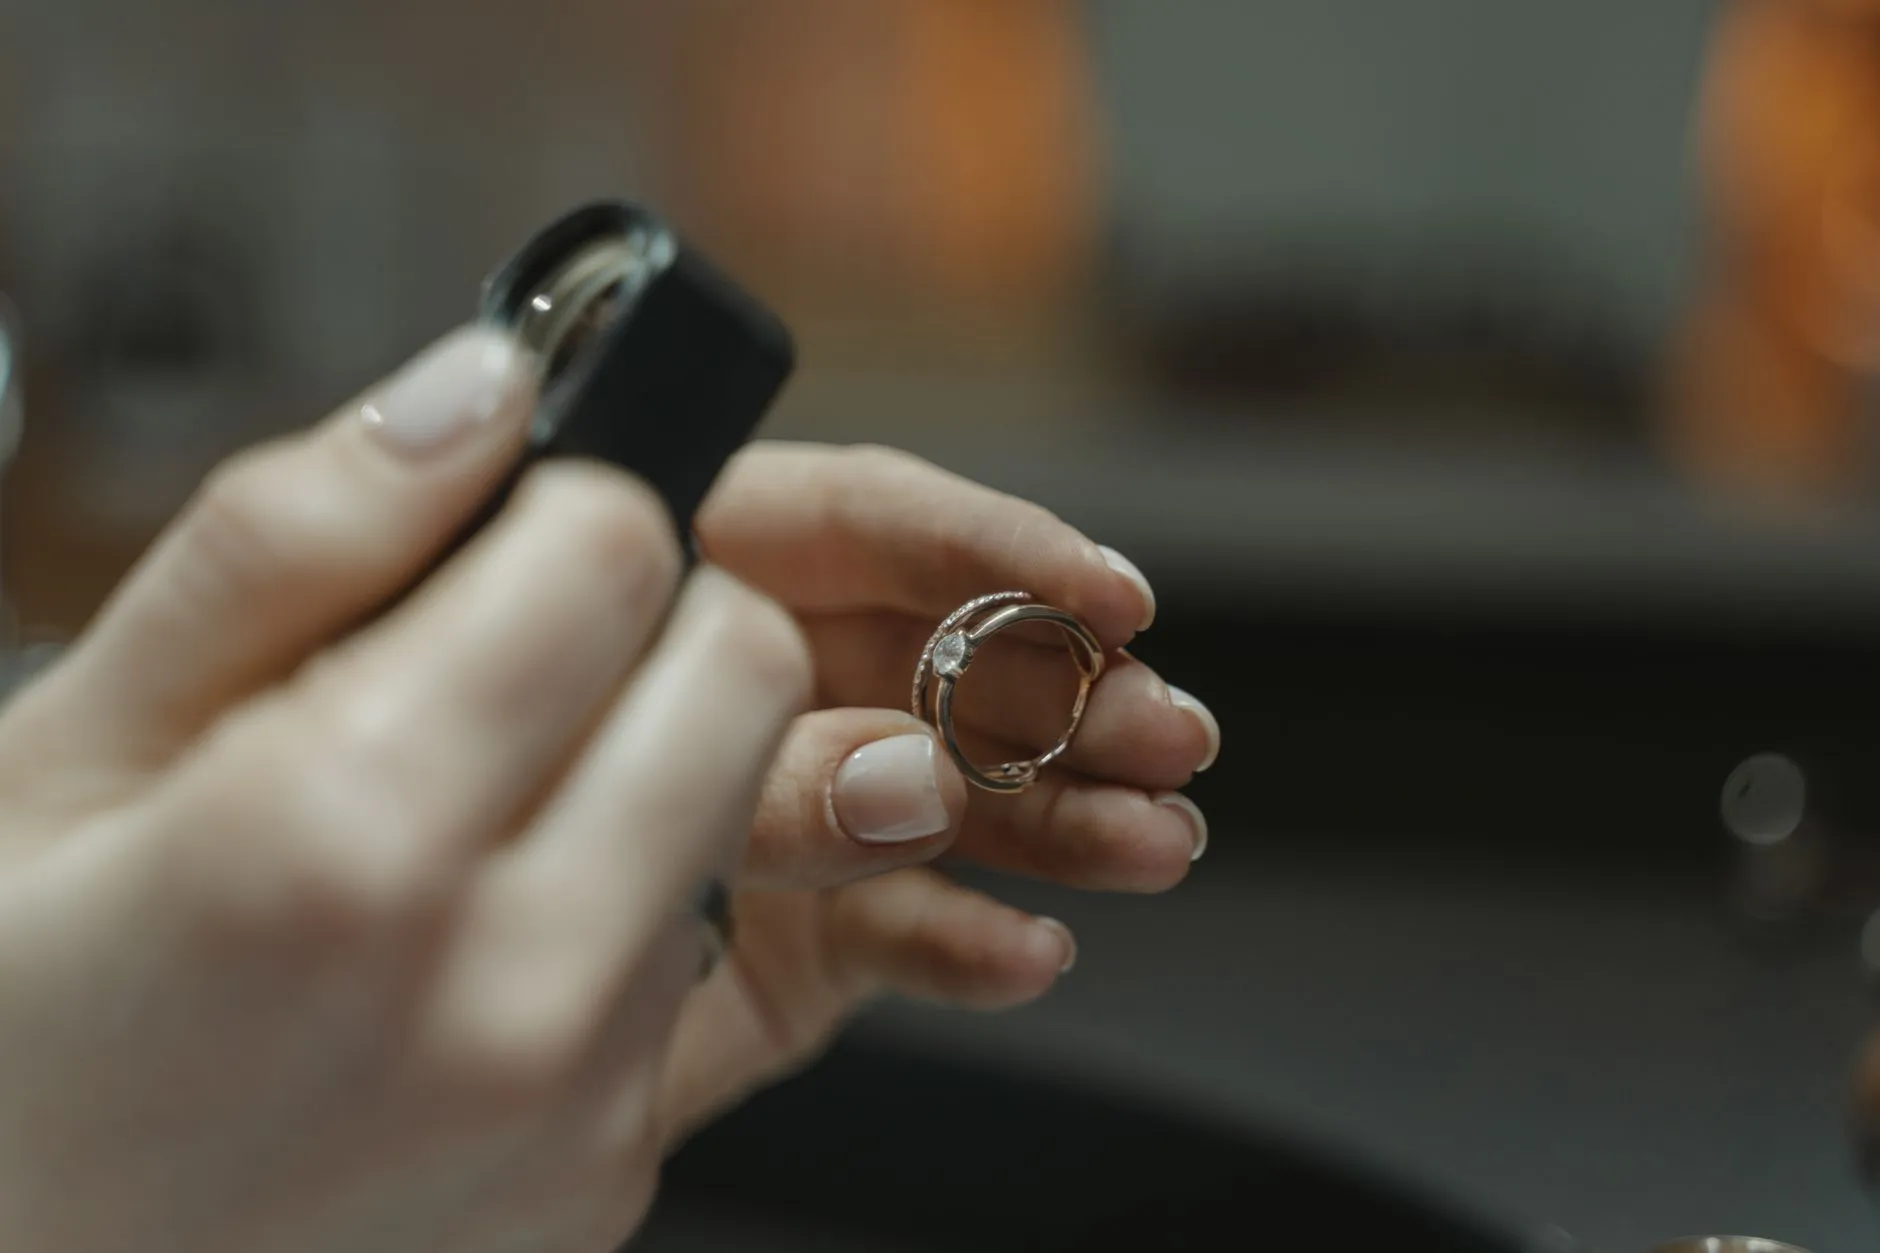
上周刚交付的一枚1.5克拉垫形钻戒,客户要求八爪镶嵌。我们用直径0.9mm的18K金爪,经过三次退火处理防止金属疲劳。最终成品在10倍放大镜下,爪尖与钻石台面夹角精确到35°,光线穿透率比常规做法提升了约8%。
数据会说话:不同工艺的损耗与耗时
珠宝加工里,损耗率是衡量工坊是否专业的重要指标。以常见的浇铸流程为例:
- 蜡模制作:损耗接近0,但耗时2-4小时(手工雕刻)。
- 石膏浇铸:金属损耗约3%-5%,主要在浇口和飞边。
- 执模抛光:损耗0.5%-1%,看师傅手法,新手可能抛掉2%。
- 镶嵌环节:不损耗金属,但风险极高——钻石崩裂率控制在0.5%以下才算合格。
整体算下来,一件定制戒指的金属总损耗控制在5%以内,耗时约3-7个工作日(不含设计沟通)。而东莞首饰工厂的批量货,可以把损耗压到3%,但那是牺牲了手工修型的精度换来的——鱼与熊掌,定制追求的永远是前者。
最后说句掏心窝的话。很多客户拿着网上找的图来问“能不能做”,我们从不打包票说“一模一样”。因为每一颗主石的净度、亭深比都不同,镶嵌角度必须微调。在匠心阁,首饰加工不是复制,而是用技术让石头和金属达到最和谐的共生状态。你要的哪是流水线上的标准件?你要的是戴在手上那一点恰到好处的光。