东莞凤岗珠宝镶嵌与首饰加工方案设计指南
在东莞凤岗的珠宝圈子里,我们常遇到客人拿着设计图或旧首饰来问:“这个款式能做出来吗?会不会变形?” 这背后其实涉及一个核心问题——从设计图到成品的工艺落地。作为深耕东莞首饰加工多年的技术团队,我们今天就从结构力学与金属工艺的角度,拆解珠宝镶嵌与首饰加工的全流程方案。
一、珠宝加工的核心原理:从力学到美学的平衡
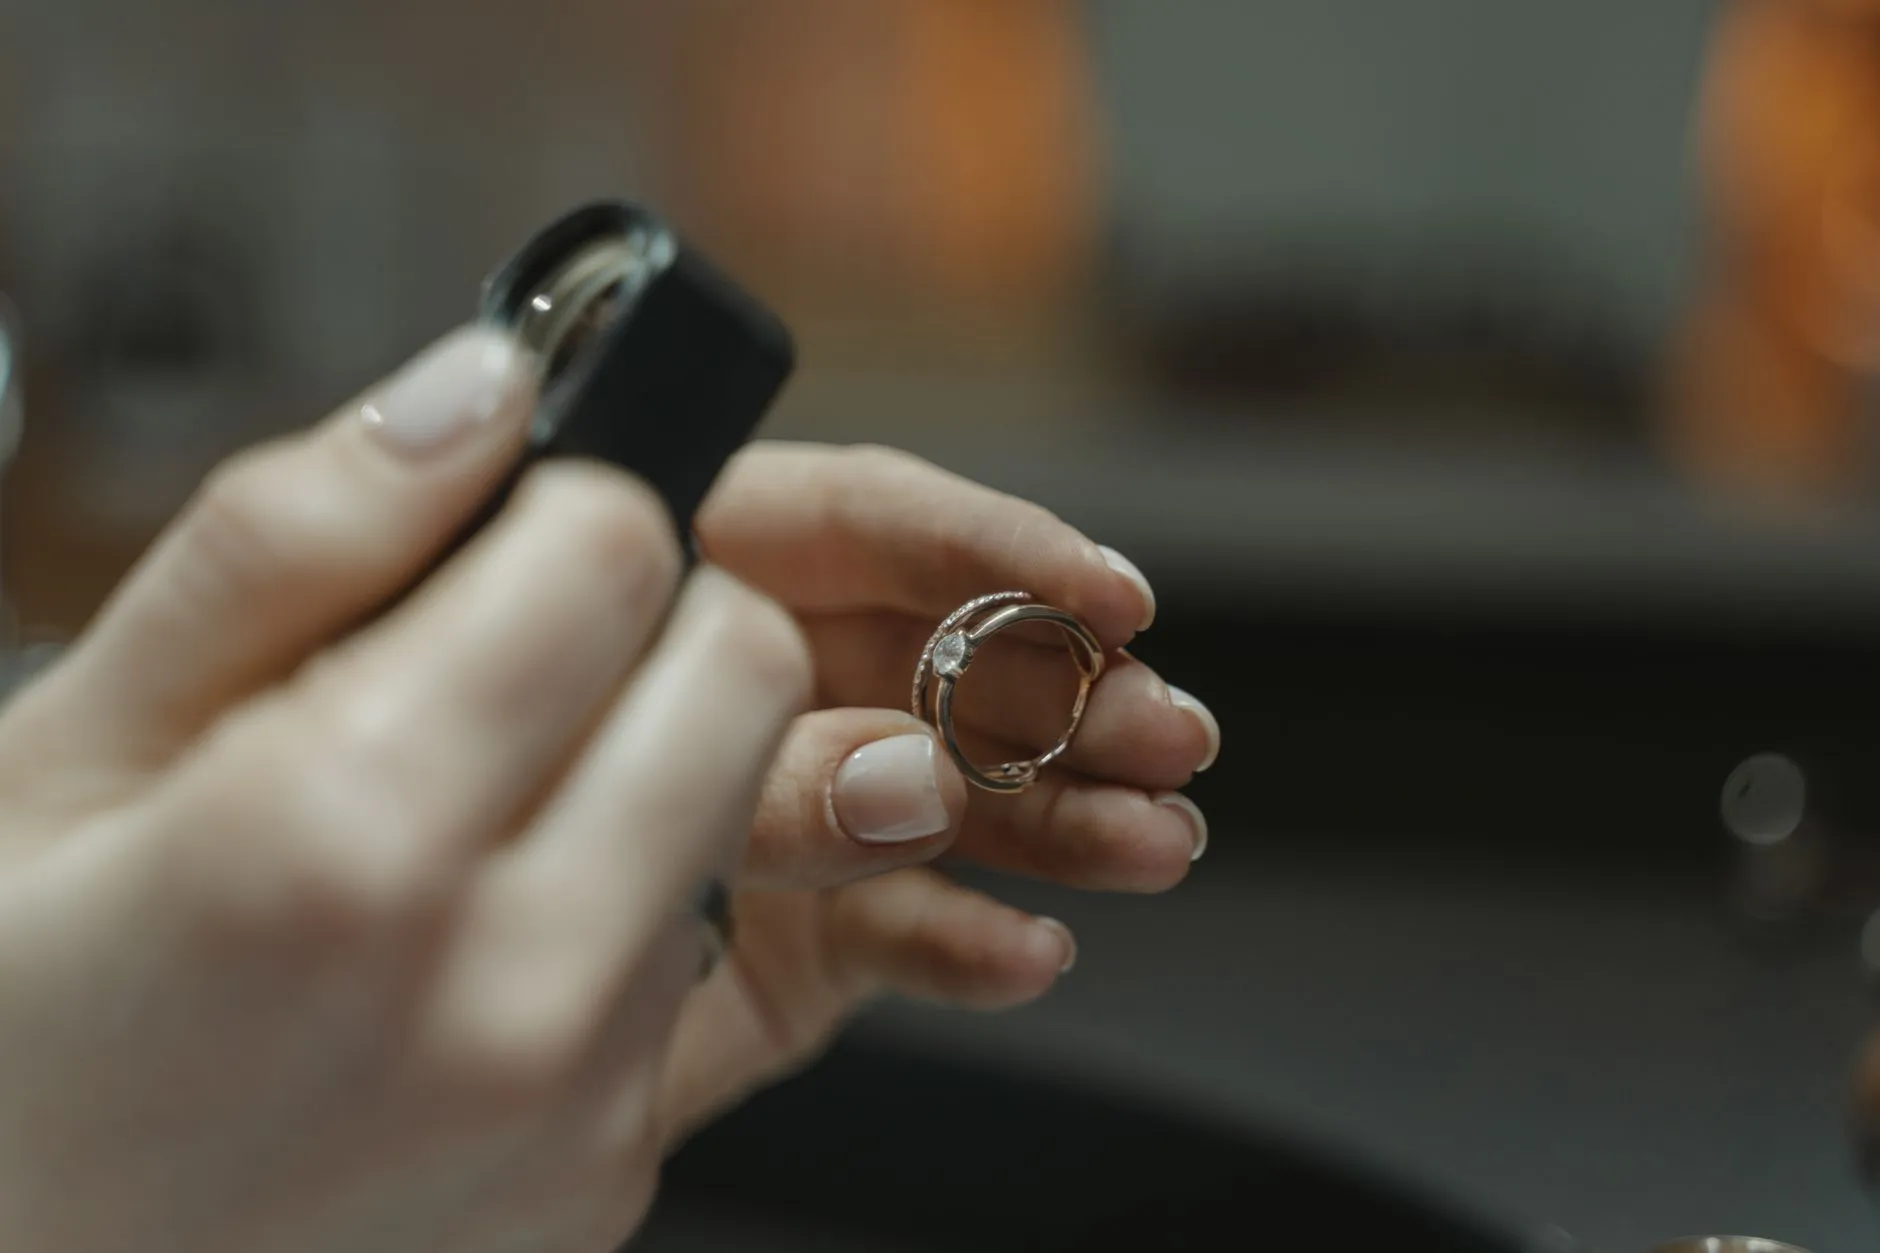
每一件珠宝加工作品,本质上都是金属与宝石的“结构工程”。以最常见的**爪镶**为例,如果金属爪的厚度低于0.8mm,长期佩戴后极易因外力弯曲导致宝石脱落;但若超过1.2mm,又会影响宝石的透光性与视觉轻盈感。我们在东莞首饰加工实践中,会根据宝石的克拉重量与佩戴频率,精确计算镶爪的咬合力。
比如一颗1克拉的钻石,理想镶爪厚度应为1.0mm-1.1mm,爪高控制在2.5mm-3.0mm之间。这不仅是一门手艺,更是一套基于材料力学与多年试错数据的科学体系。
镶嵌定制中的“三看”原则
在镶嵌定制环节,我们内部有一套“三看”检验标准:
- 看平顺度:金属表面在40倍放大镜下不能有0.1mm以上的砂眼或划痕
- 看对称性:主石与副石的中心偏差必须控制在0.2mm以内
- 看牢固度:每颗宝石在镶好后,需通过30牛顿的推力测试(约3kg力)
这些细节,正是衡量一家首饰加工店是否专业的关键标尺。市面上很多低价东莞首饰加工,往往在“看平顺度”环节就打了折扣——用蜡模修补代替真金焊接,长期佩戴后接口处会发黑。
二、实操方法:不同材质的加工参数对比
实际加工中,材质差异决定了工艺路线的选择。我们以最常见的18K金与铂金为例,制作了一张对比表供参考:
- 18K金(AU750):硬度约160HV,熔点约890°C,适合复杂雕花与微镶。单件首饰加工耗时约4-6小时(不含抛光)
- 铂金(PT950):硬度约135HV,熔点高达1770°C,加工难度大,但质感更温润。同样的镶嵌定制款式,工时增加30%左右
- 14K金(AU585):硬度约200HV,耐磨性最好,常用于日常佩戴的戒指与手链。但因其含金量低,珠宝加工时需注意焊接料的匹配性
我们曾处理过一个极端案例:客人要求用铂金镶嵌一颗3克拉的祖母绿。由于祖母绿性脆,我们特意将镶爪的应力释放孔从常规的0.3mm扩大到0.5mm,并采用“双保险”底托结构。最终成品在模拟佩戴测试中,通过了5000次反复按压无松动。
为什么说“倒模”是首饰加工的命脉?
很多同行为了赶工期,在蜡模阶段就省去了“二次修蜡”的步骤。但我们坚持每一件珠宝加工的蜡模必须经过至少两轮精细修整:第一轮去除毛边和合模线,第二轮用高倍显微镜检查宝石位的角度。因为蜡模的精度直接决定了金属铸件的表面光洁度——蜡模误差每减少0.05mm,后期抛光时间就能缩短40%,且金属损耗率降低12%。
在东莞首饰加工这个充满竞争的行业里,我们始终相信:真正的专业不是靠话术,而是靠每一件作品背后那些看不见的数据与标准。从选材到出件,镶嵌定制的每一个环节都值得用工程化的思维去对待。如果你正计划打造一件传家级首饰,不妨带着设计图来聊聊——我们或许能帮你把想法变成经得起时间考验的实物。