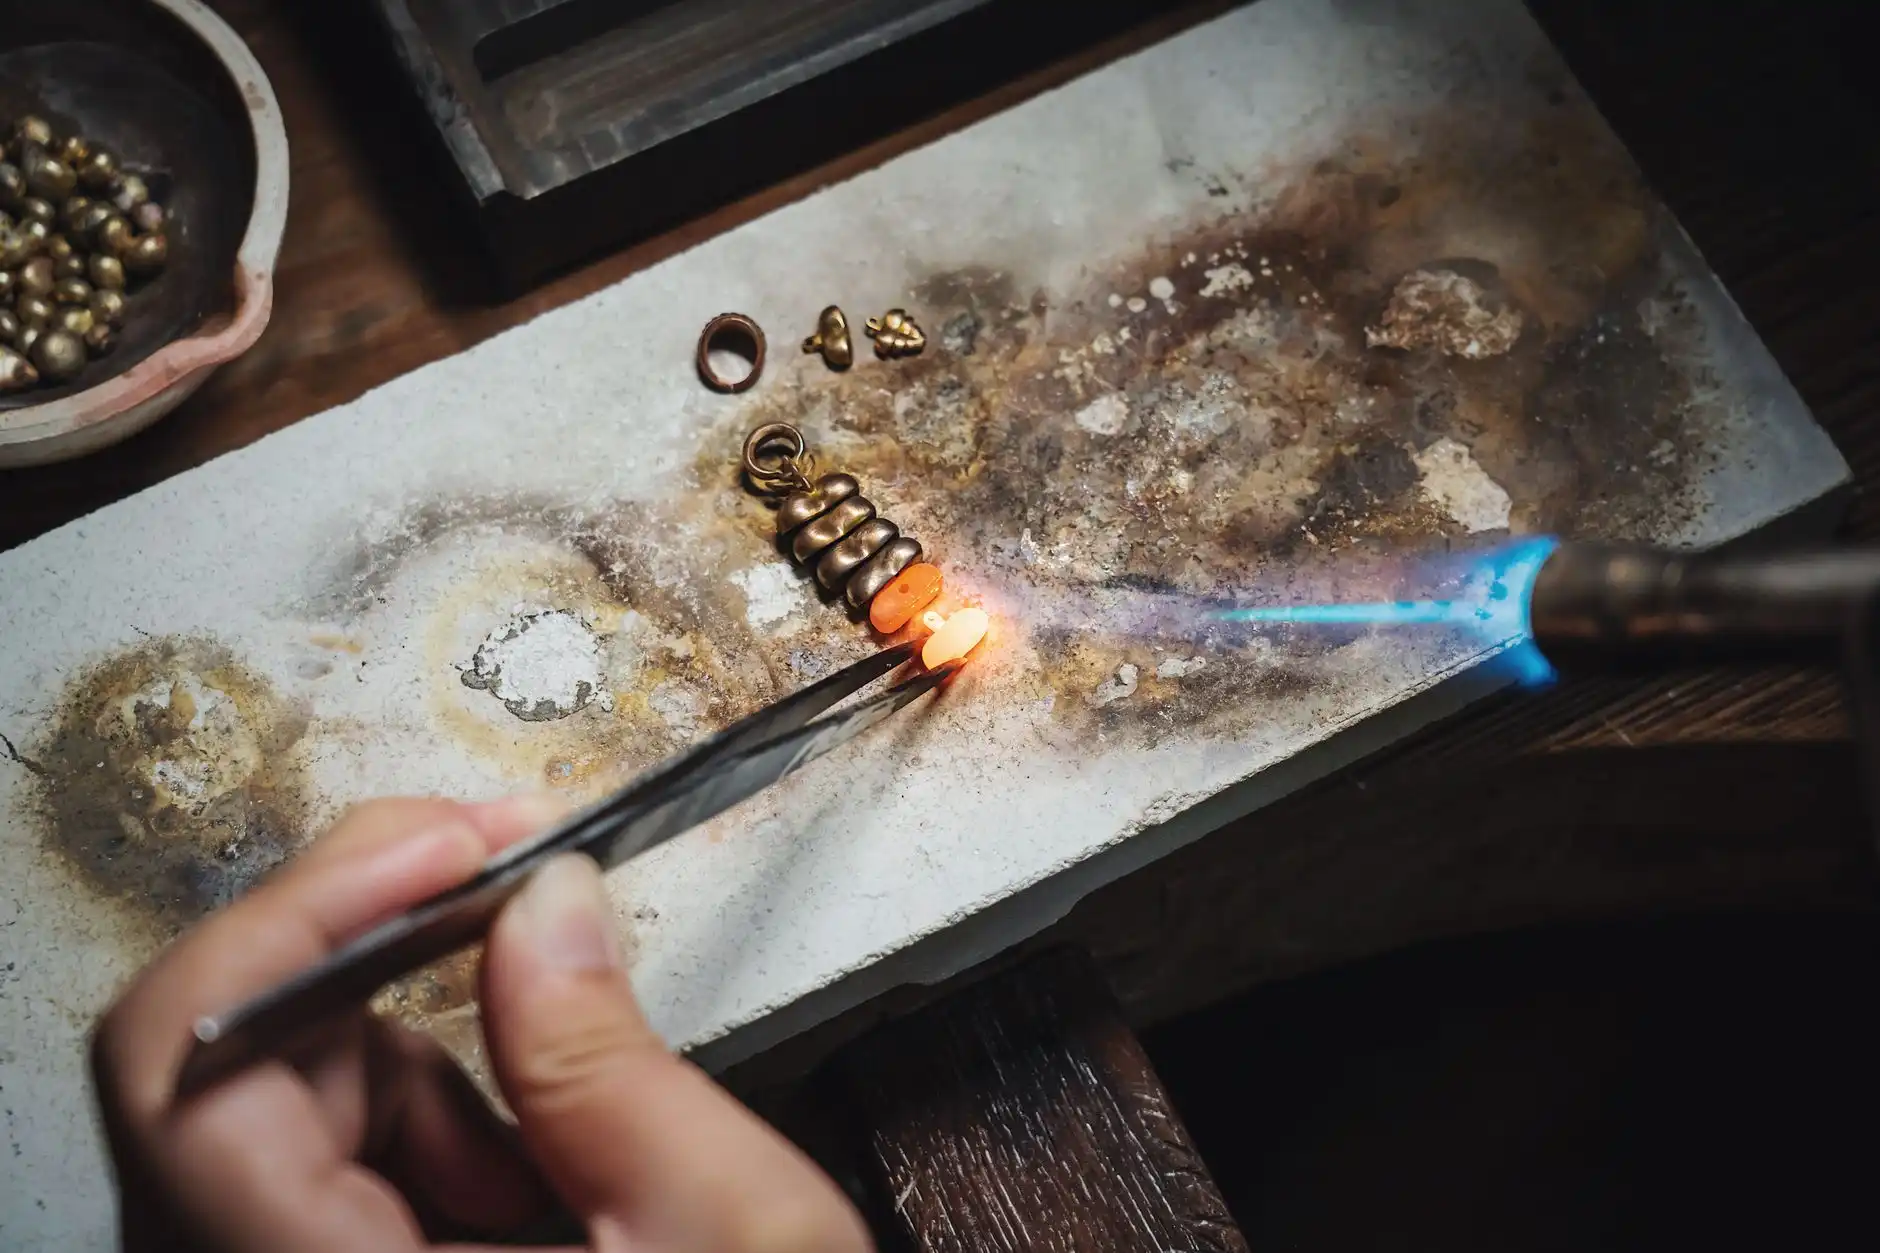
东莞凤岗首饰加工中镶嵌工艺的技术要点解析
镶嵌工艺:首饰加工的灵魂与技艺
在东莞凤岗,首饰加工行业林林总总,但真正决定一件作品价值的,往往是镶嵌这道工序。作为东莞市凤岗匠心阁首饰加工店的技术编辑,我深知一个好的镶嵌不仅能固定宝石,更能将金属与宝石的光泽融为一体。在珠宝加工中,镶嵌工艺涉及力学、光学和美学,差之毫厘则失之千里。以下是我们多年实战中总结的核心技术要点,供同行与客户参考。
一、爪镶的精准控制:0.1毫米的生死线
爪镶是最经典的镶嵌方式,但看似简单,实则对技术精度要求极高。我们的工匠在操作时,会使用高倍显微镜测量爪的厚度与高度,确保每根爪均匀受力。以常见的一克拉钻石为例,爪的内径必须精确控制在3.8mm至4.0mm之间,误差超过0.1mm,宝石就可能松动或倾斜。在镶嵌定制中,我们还会根据宝石的折射率调整爪的倾斜角度——比如钻石的折射率为2.417,爪的角度需与台面形成45度夹角,才能最大化火彩。

具体操作时,我们会分三步进行:
- 预定位:用蜡模试镶,确认宝石与金属托的吻合度,避免直接加工损坏宝石。
- 起爪:使用0.5mm直径的雕刻刀从金属表面缓慢起爪,每起一个爪后需冷却金属,防止热变形。
- 收爪:用锉刀将爪尖打磨至0.2mm厚度,再用抛光轮以3000转/分钟的速度处理,确保爪尖圆润不刮手。
这套流程看似冗长,但能保证每件东莞首饰的佩戴舒适度与安全性。
二、微镶的极致美学:0.8克拉下的密钉排列
微镶常用于小颗粒宝石的群镶,要求在极小的面积内实现无缝隙排列。我们采用“三钉定位法”:每颗宝石周围设置三个钉位,钉位间距精确到0.15mm。以0.02克拉的圆形钻石为例,在18K金托上排列时,钉位深度需控制在0.3mm,太浅宝石易脱落,太深则遮挡光线。在首饰加工车间,我们曾处理过一件定制戒指,要求镶嵌36颗钻石,总重0.8克拉,工匠耗时8小时完成,最终成品在10倍放大镜下仍看不出任何钉痕——这就是密钉微镶的魅力。
对于这种高精度作业,环境控制同样关键:
- 温度需恒定在22℃±1℃,防止金属热胀冷缩影响钉位精度。
- 湿度保持在45%-55%,避免静电吸附粉尘影响粘合剂效果。
- 每完成一排宝石,需用脱脂棉蘸取无水酒精清洁,再用紫外线灯照射15秒固化。
三、包镶的强度与美感平衡
包镶适用于弧面或易碎的宝石,如翡翠、欧泊。关键点在于金属边的厚度与收口角度。我们通常选择1.0mm至1.2mm厚的金边,收口角度控制在15度——这个角度既能牢固包裹宝石,又不会遮挡太多光线。在珠宝加工中,曾有一位客户送来一颗5克拉的哥伦比亚祖母绿,我们采用包镶后,通过调整收口角度,使宝石的透光率提升了12%。

需要注意,包镶的金属边必须经过退火处理,以消除应力。退火温度因金属而异:18K金为680℃,铂金为900℃,加热后需自然冷却2小时,否则金属边在挤压时可能开裂。
案例:一件“凤尾”胸针的镶嵌全流程
去年,我们为一位香港客户定制了一件“凤尾”胸针,采用18K白金镶嵌总重3.2克拉的钻石与0.5克拉的红宝石。客户要求“凤尾”部分实现渐变效果——从底部0.5mm宽的爪镶过渡到顶部0.3mm宽的微镶。我们分阶段执行:先用电脑建模模拟受力点,再用蜡模试装确认宝石排列顺序。实际镶嵌时,工匠先完成主体爪镶(耗时4小时),再通过微镶填补尾部空隙(耗时6小时),最后用0.1mm的冲针调整每个钉位的反光角度。成品交付后,客户在自然光下测试,发现钻石火彩均匀,无明显暗区。这件作品后来被客户收藏,并成为我们店内的经典案例。
在东莞首饰行业,技术细节往往决定口碑。我们匠心阁始终相信,镶嵌不只是把宝石装上去,而是用金属的语言为宝石赋形。每一次落锤、每一次打磨,都是对美的重塑。如果您有镶嵌定制的需求,欢迎来凤岗与我们交流——在这里,每一件首饰都有它的故事和标准。