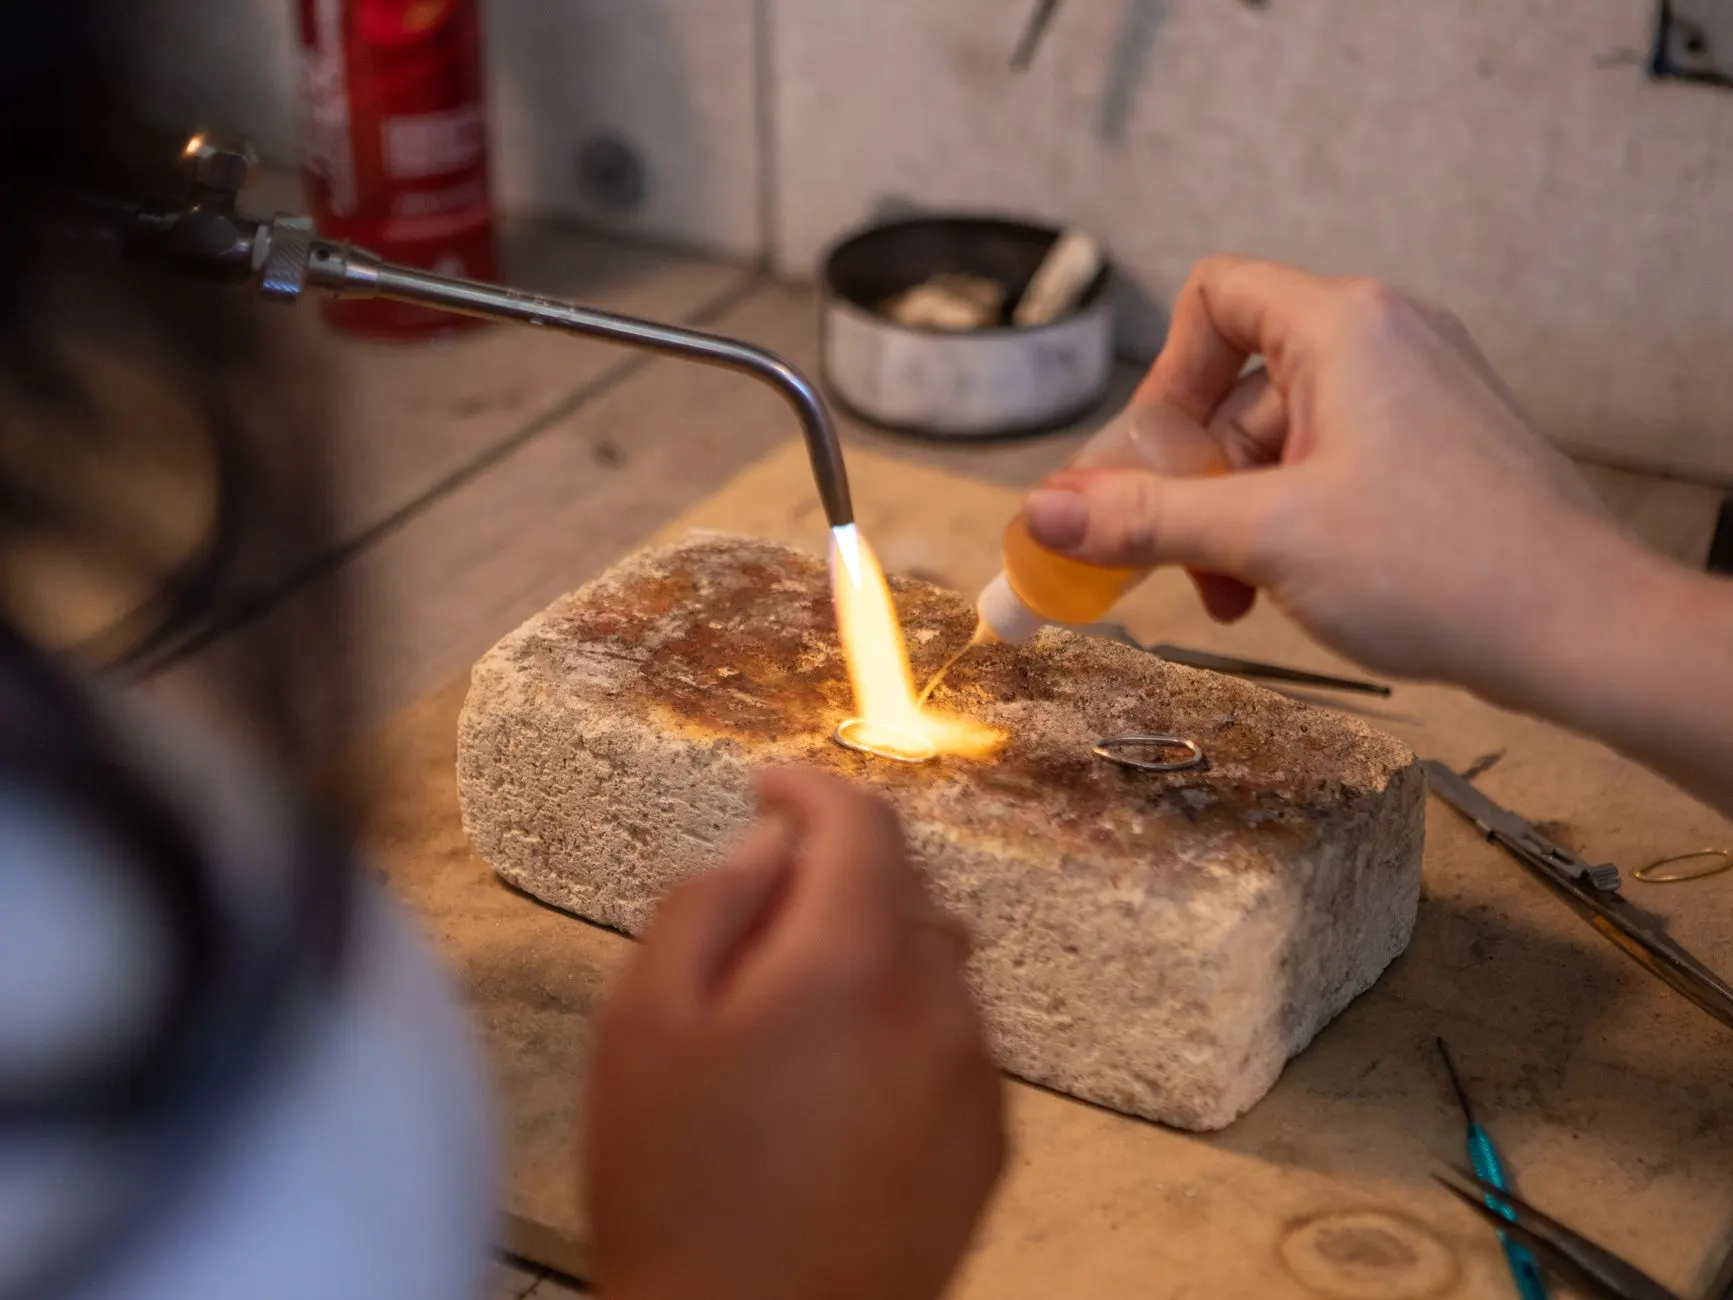
东莞凤岗匠心阁首饰加工:珠宝镶嵌定制全流程技术解析
在东莞凤岗,一件珠宝从设计图纸到指尖璀璨的蜕变,往往需要经历十余道精密工序。作为深耕行业多年的首饰加工服务商,东莞市凤岗匠心阁首饰加工店始终认为,真正的珠宝加工不是简单的金属塑形,而是对材料物性的极致利用与工艺美学的深度结合。今天,我们以镶嵌定制为例,拆解从石料到成品的完整技术链条,帮助客户理解“贵”在哪里,“值”在何处。
一、镶嵌定制的核心参数与工艺分级
任何一件可靠的镶嵌定制作品,都必须先过“数据关”。我们使用的东莞首饰行业通用标准中,首饰加工的精度要求卡在0.1毫米级别。具体而言:
- 主石尺寸公差:直径误差必须控制在±0.05mm以内,否则爪钉无法均匀受力。
- 金属壁厚:18K金镶嵌件最薄处不得低于0.6mm(标准款),低于此值易导致变形或掉石。
- 镶口深度:对于1克拉以上的宝石,镶口深度需要达到石高的60%-70%,确保稳定性。
在珠宝加工的起版阶段,我们通常使用3D打印蜡模配合失蜡铸造法。蜡模的壁厚分布必须经过计算:主石下方需要预留排屑槽,而爪位则要加厚0.2mm以应对后续抛光损耗。这一步如果省掉,成品镶嵌时就会出现“爪歪石斜”的硬伤。

二、镶嵌施工中的关键技术节点
进入镶嵌环节后,珠宝加工的技术密度会陡然上升。以常见的四爪镶为例,操作流程并非机械重复,而是每一步都依赖师傅的触感判断:
- 定位打孔:使用0.8mm的定心钻在金属上预钻孔,深度严格限定为金属壁厚的三分之二。钻孔时需每分钟3000转的低速,防止金属退火变软。
- 沉孔扩边:用倒角刀在孔口扩出0.3mm深的斜边,这一步决定了爪钉贴石后是否会出现“露白”缝隙。
- 压爪定型:采用四爪同时施压的专用工具,压力控制在15-20N之间。压力过大可能压裂宝石腰棱,过小则会导致后期松动。
值得注意的是,东莞首饰市场的部分小作坊会省略“退火处理”这一环节——直接对未退火的18K金施压,结果就是半年后爪钉因应力集中而断裂。我们在每件镶嵌定制作品完成后,都会进行72小时的模拟佩戴测试(包括10万次微震动和50度温差循环),只有通过测试的成品才能交付。
三、容易被忽视的注意事项
很多客户送来旧金重镶时,会忽略一个关键点:首饰加工中使用的焊料成分必须与主体金属匹配。例如,18K白金镶嵌件若使用含镍量过高的焊料,焊接处会在半年后出现泛黄斑块。我们坚持使用珠宝加工专用的预合金焊片,熔点控制在850℃-900℃之间,既保证焊接强度,又不损伤邻近的宝石。
另外,镶嵌后的抛光环节要格外谨慎。对于镶嵌定制作品,我们采用三步抛光法:先用800目金刚砂轮粗修,再换2000目橡胶轮精抛,最后用羊毛轮配合钻石膏(粒度0.5μm)做镜面处理。整个过程必须避开宝石表面,尤其是祖母绿这类脆性宝石,一旦接触抛光蜡就会造成不可逆的“雾化”。

四、客户常见问题解答
Q:镶嵌后宝石容易脱落怎么办?
A:首先检查爪钉是否内收到位——标准爪钉在压紧后,应包裹住宝石腰棱以上0.3mm-0.5mm的位置。其次,如果镶嵌件是戒指,建议将主石底部垫高1mm,避免日常碰撞直接传导至镶口。
Q:为什么我的首饰戴了半年就变暗?
A:这通常与表面的镀层工艺有关。我们采用东莞首饰行业少见的“五层复合电镀”技术:先镀钯层(厚度0.3μm)打底,再镀铑层(0.5μm)增强硬度,最后做纳米封层处理。相比传统单层镀铑,耐磨度提升约3倍。
每一件珠宝加工作品交付时,我们都会附上详细的工艺参数卡,包括金属成色、宝石尺寸、镶嵌压力值以及后续保养建议。这不是为了卖弄技术,而是希望客户明白:镶嵌定制的本质,是用精密计算去对抗时间对美的侵蚀。选择一家靠谱的首饰加工店,看的不是价格标签,而是那些藏在爪尖、藏在焊点里的细节承诺。