东莞首饰加工厂珠宝镶嵌工艺的技术要点与质量控制
珠宝镶嵌,这门看似古老的手艺,在今天的东莞首饰加工行业里,正经历着前所未有的技术迭代。不少客户拿着设计图找到我们,开口就问“能不能做”,但真正决定一件镶嵌作品成败的,往往不是创意本身,而是那些藏在戒臂内侧、爪尖弧度里的细节参数。今天就从工厂实际生产的角度,聊聊镶嵌工艺里那些容易被忽视的门道。
行业现状:东莞首饰加工的“快”与“慢”
东莞作为国内珠宝加工的重镇,聚集了从倒模、执模到镶嵌、抛光的完整产业链。这里的工厂大多能在一周内完成从蜡版到成品的全流程,速度确实快。但速度带来的副作用也很明显——不少加工点为了赶工期,在镶石环节偷减工序,比如爪位不做二次加固、底钉高度统一用机切,导致出货后出现掉石、歪石甚至刮手的问题。我们匠心阁在凤岗做了十几年,见过太多外地客户拿着“快单”来返修,最后反而耽误了更长时间。
真正的镶嵌定制,从来不是流水线上的复制品。它需要技师根据宝石的折射率、台面大小、甚至包裹体的位置,单独调整每个爪的受力点。这一步,急不得。

核心技术:从“抓得住”到“抓得巧”
以最常见的四爪镶为例,很多工厂只关注爪的粗细,却忽略了爪与宝石腰棱的接触角度。标准做法是爪内侧要预留0.3-0.5毫米的“内八字”斜面,这样在压爪时,金属会顺着斜面均匀包裹住宝石,而不是硬生生“掐”住。我们车间实测过,同样的18K金材质,按这个角度处理的爪,抗扭力测试比直角爪高出约40%。
再比如微镶(密钉镶),对车石精度要求极高。每颗小钻的直径公差必须控制在±0.02毫米以内,否则排石时会出现“跳石”或“浮石”。东莞这边不少工厂用激光定位辅助排石,但激光只能定位置,定不了压力——真正决定微镶平整度的,还是技师手上的那点“寸劲”。我们要求镶石师傅至少五年以上工龄才能独立操作微镶台,不是没道理的。
选型指南:怎么判断一家加工厂是否靠谱?
如果你是品牌方或定制客户,别只听报价,建议直接问三个问题:第一,镶石工序是计件还是计时?计件工厂大概率会牺牲质量;第二,能否提供镶嵌完成后的超声波清洗及二次质检记录?很多厂省略这一环;第三,对0.5克拉以下主石的镶嵌,是否单独调爪?如果回答“统一规格”,那基本可以换一家了。
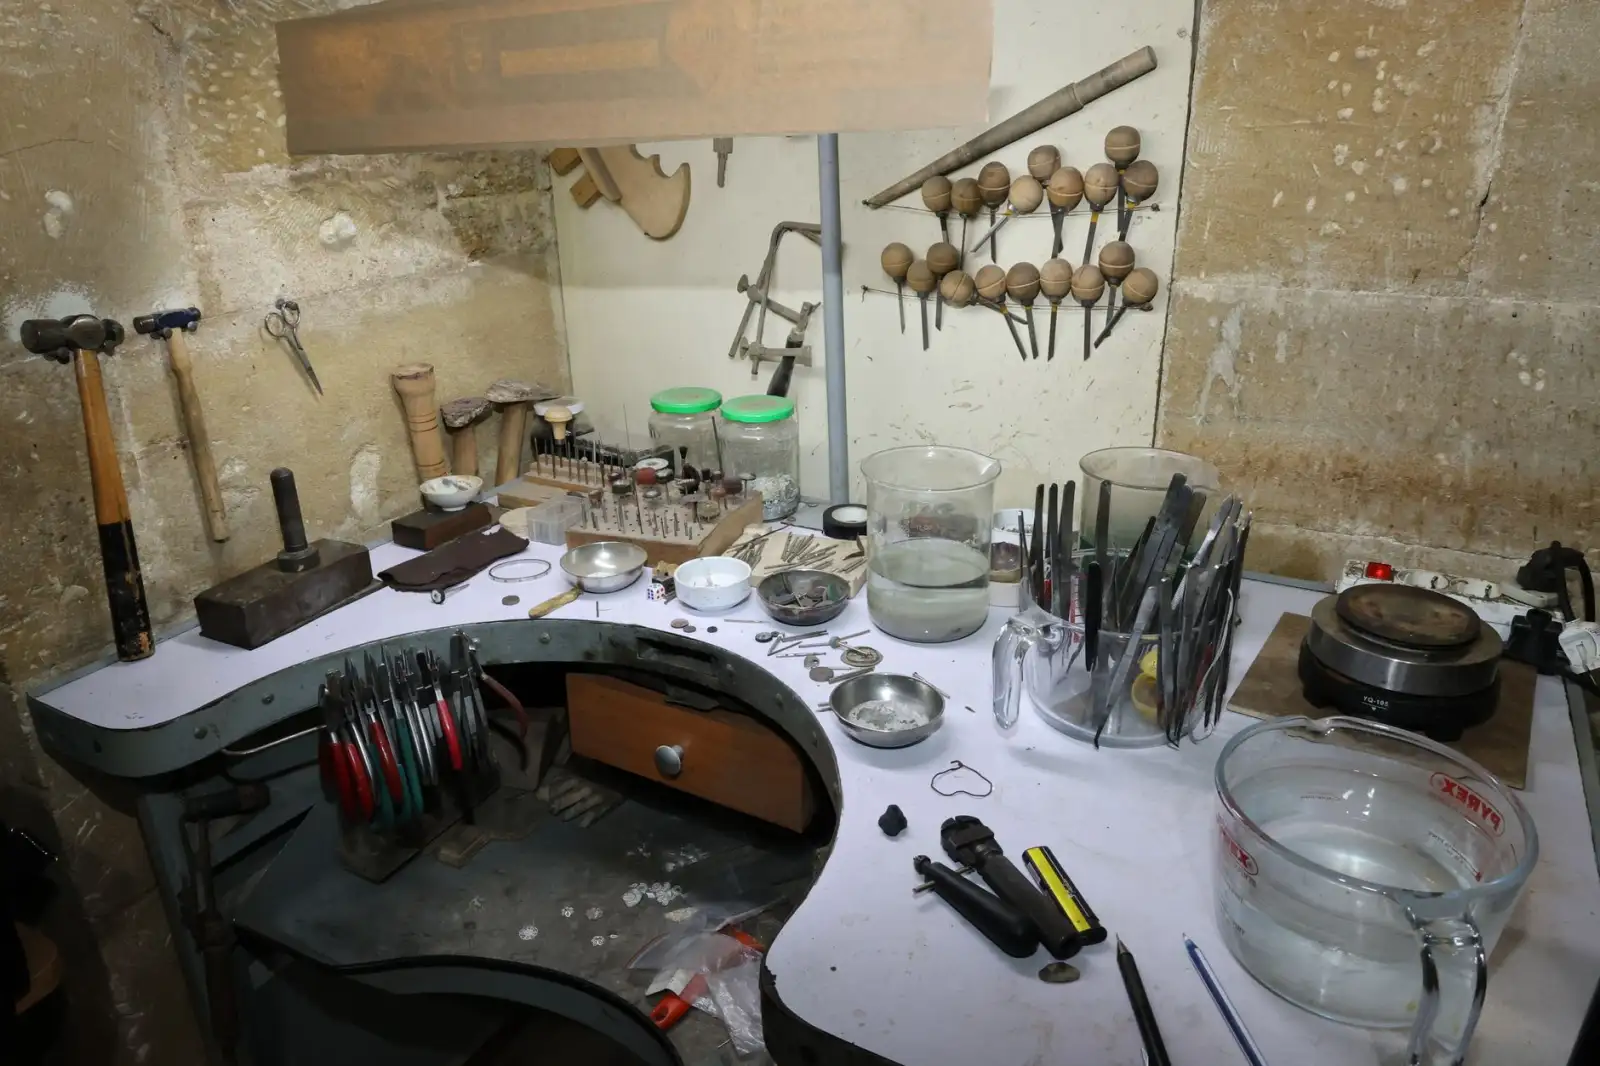
- 看设备:是否有电子显微镜辅助检查镶口内壁光洁度
- 看流程:是否区分粗镶和精修两步,中间有冷却时间
- 看案例:要求看近三个月的镶嵌报废率数据(正常应低于1.5%)
东莞首饰加工厂数量多,但真正愿意在镶嵌细节上“浪费时间”的并不多。我们车间常对客户说一句话:“珠宝加工是减法,镶嵌定制是加法。”减的是材料损耗,加的是每道工序的耐心。像轨道镶的侧壁厚度,我们坚持做到0.8毫米以上,虽然费料,但能保证长期佩戴不变形——这笔账,算得过来。

应用前景:镶嵌工艺的下一步
随着培育钻石和异形钻(如马眼形、水滴形)的普及,传统四爪六爪已经不能满足个性化需求。这两年我们接到的订单里,组合镶(主石+群镶+隐形镶混搭)占比从三年前的20%涨到了现在的45%。这对车石位设计、金属支撑结构提出了更高要求。东莞的供应链反应很快,但技术沉淀需要时间。未来几年,谁能在“复杂镶口快速成型”和“手工精修标准化”之间找到平衡,谁就能在高端定制市场站稳脚跟。
说到底,镶嵌是一门关于“力”的学问——金属的夹持力、宝石的承受力、佩戴者的作用力。我们做的每道工序,都是在和这三种力对话。首饰加工这条路没有捷径,但每一步走扎实了,作品自然会说话。