东莞珠宝镶嵌定制工艺的精度控制与质量检验标准
在东莞凤岗的加工车间里,我们每天面对的是0.1毫米级别的公差博弈。珠宝镶嵌定制不同于批量首饰加工,每一件作品都承载着客户的特定情感与佩戴习惯,因此精度控制绝非简单的“量尺寸”,而是一套从蜡模到成品的系统性工程。
一、镶嵌工艺里的“毫米级”哲学
很多人以为镶嵌就是把宝石“放”进金属托里,但真正的珠宝加工,讲究的是**爪与石之间的应力平衡**。以最常见的四爪镶为例,如果爪位偏差超过0.15毫米,宝石在长期佩戴中就可能出现松动;而若爪头打磨过紧,又容易在镶嵌时压裂钻石腰棱。我们车间的老师傅常说:“紧一分则裂,松一分则晃。”这种分寸感,正是东莞首饰定制区别于流水线产品的核心价值。

在镶嵌定制实践中,我们通常采用**三步定位法**:先通过3D扫描获取宝石的精确尺寸数据,再在蜡模上预留出0.05毫米的缩水补偿,最后在金属起版时用千分尺复核每个爪位的坐标。这个过程看似繁琐,却能有效避免因宝石批次差异导致的镶嵌失败——毕竟天然宝石的腰径公差常在±0.02毫米之间,不实测就开镶,等于拿客户的钻石赌运气。
二、质检环节:从“肉眼”到“仪器”的双重防线
完成一件镶嵌定制作品后,我们不会立刻交付,而是进入一个包含7个检查节点的质量闭环。首先是**外观初检**,在10倍放大镜下观察宝石台面是否水平、爪尖是否圆润无毛刺;其次是**结构强度测试**,用专用推刀模拟日常磕碰的受力方向,确保宝石不会因金属疲劳而脱落。
- 尺寸公差:用数显卡尺测量镶嵌后整体高度,误差控制在±0.1毫米内
- 表面光洁度:以400倍显微镜检查金属抛光面,不允许有深划痕或砂眼
- 石位稳定性:用超声波振动仪做30秒高频测试,观察宝石是否位移
这里有一组来自我们车间近三个月的实测数据:在200件镶嵌定制订单中,首次合格率为91.5%,其中不合格项主要集中在爪尖打磨过薄(占6%)和宝石倾斜度超标(占2.5%)。经过调整内弧刀具角度和增加一道预定位工序后,返修率下降了近四成。这种数据驱动的改进,才是**东莞首饰加工**能持续获得口碑的底层逻辑。
值得一提的是,在珠宝加工这个行当里,质量检验不只是终点,更是下一件作品的起点。我们每次质检都会记录宝石的裂痕走向、金属的硬度反馈,这些数据最终会反哺到设计端,让后续的镶嵌定制方案更贴合实际工艺极限。比如,当客户指定要镶嵌一颗1.2克拉的祖母绿时,我们会根据其脆性特征,主动建议改用包镶而非爪镶,并提前告知可实现的厚度范围。

三、东莞首饰定制的工艺韧性
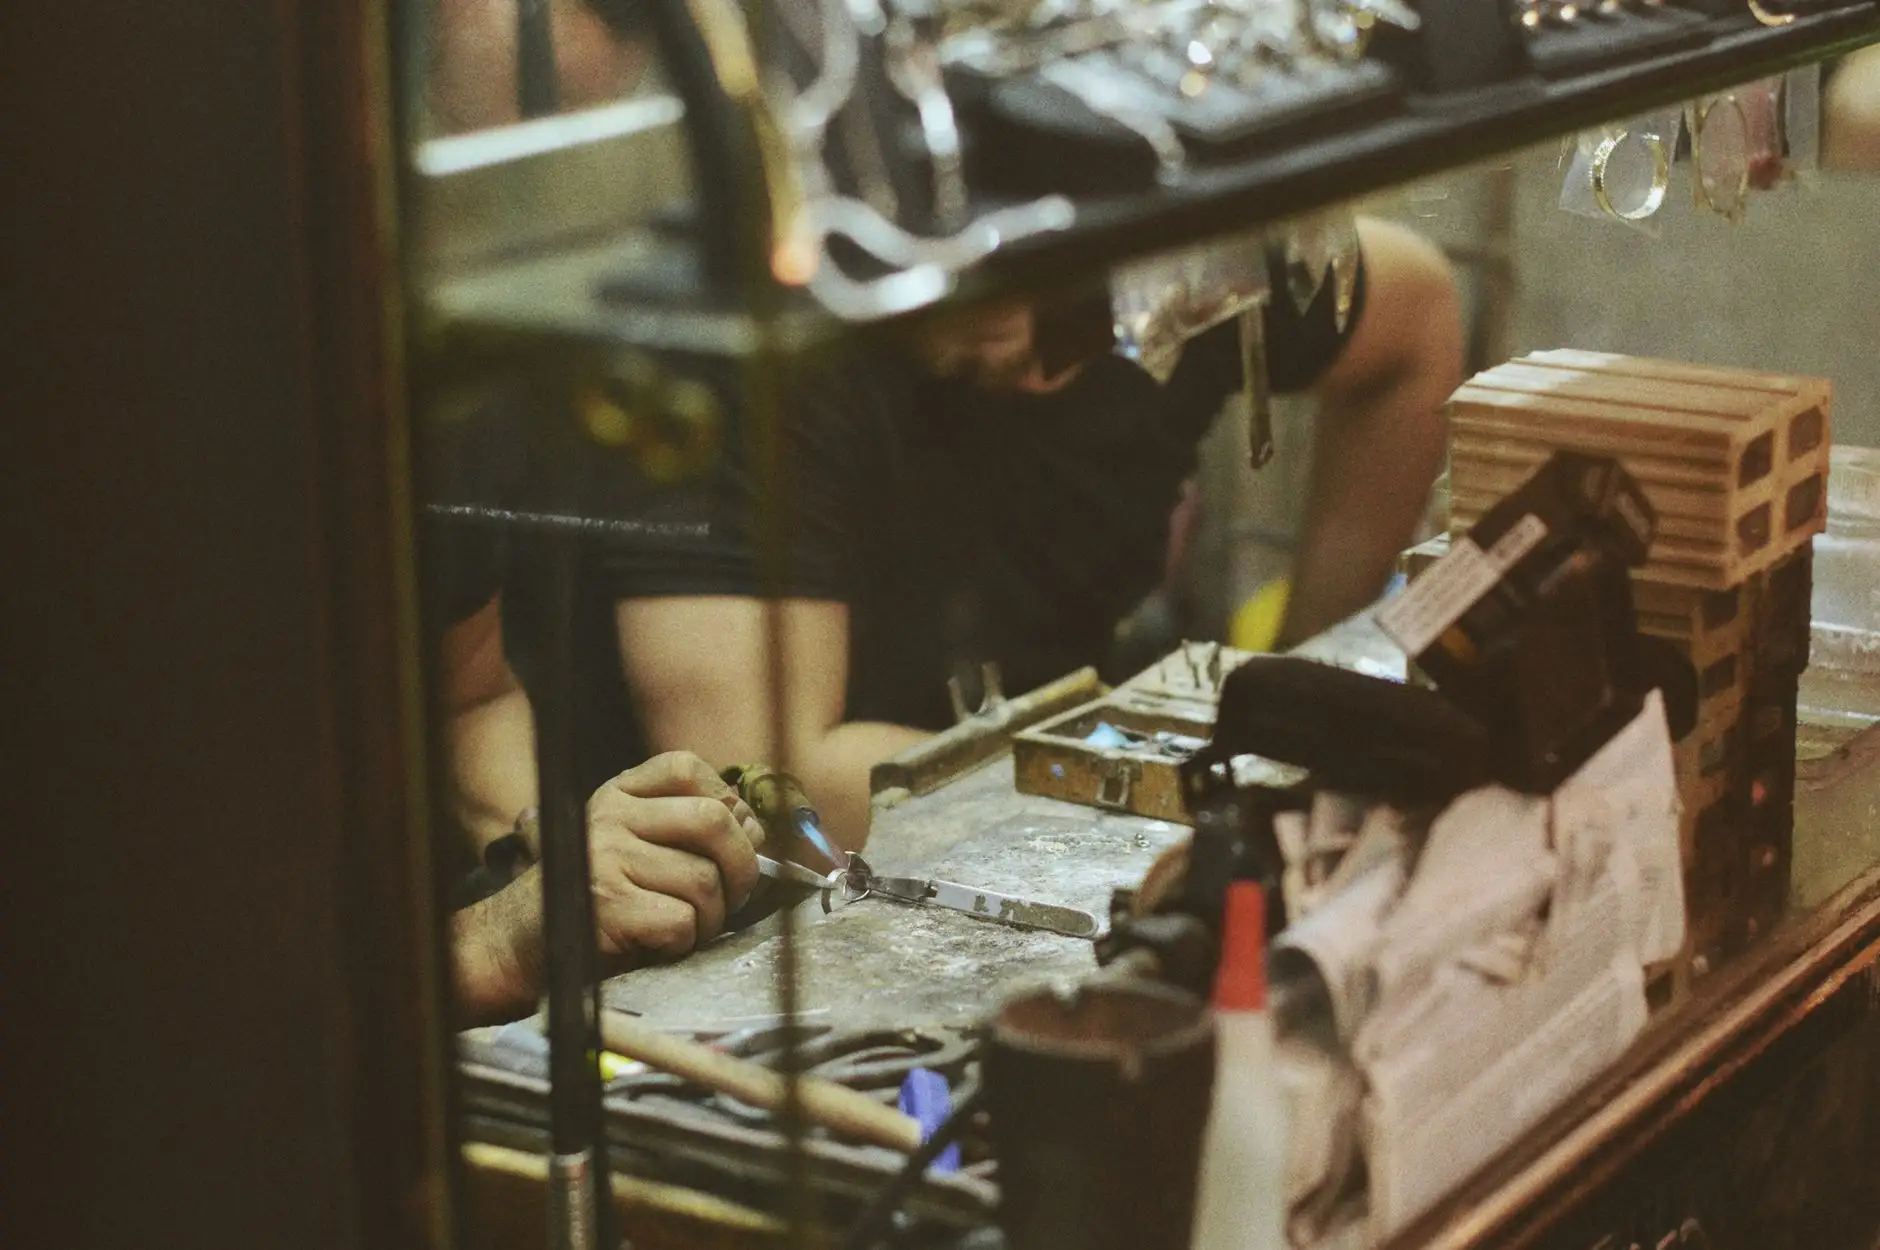
或许有人会问,在机器臂和激光焊接如此普及的今天,为什么还要坚持人工精修?答案很简单:**机器可以保证重复精度,却无法感知石头的“脾气”**。每颗宝石的折射角度、内部包裹体位置都不同,只有经验丰富的师傅才能通过手指的微小触感,判断该用多大的下压力量。这也是为什么我们的工厂始终保留着超过15年工龄的镶嵌技师——他们用手工打磨出的弧面,误差能控制在0.02毫米以内,这个数据在精密仪器测量下依然亮眼。
对于有定制需求的客户,我们建议在确认设计图时,就明确要求加工方出具**《工艺参数承诺书》**,包括最小爪厚、石底间隙、抛光等级等指标。这不仅是质量保障,更是对双方专业度的尊重。毕竟,一件真正优秀的镶嵌定制作品,应该能承受住时间的佩戴考验,而不是在收货时的灯光下显得完美无瑕。