东莞首饰加工工艺升级:3D打印与手工镶嵌的融合应用
东莞的珠宝加工圈子里,这两年最明显的变化,是3D打印蜡模不再是“打样专用”的过渡环节,而是直接进入了量产和精品定制的核心流程。我们匠心阁从2023年开始系统引入高精度光固化打印设备,把传统手工起版和数字建模之间的壁垒彻底打通了。今天这篇东西,不聊虚的,就讲讲我们在实际生产中怎么把3D打印和手工镶嵌揉在一起干,以及踩过的那些坑。
从蜡模到镶嵌:一条更“硬”的工艺链路
以前做一枚镶嵌戒指,起版师傅要雕蜡雕上两三天,遇到复杂的花丝或镂空结构,报废率还不低。现在我们的流程是:设计师在Rhino里建模,直接输出STL文件给到一台**分辨率达到25微米**的光固化3D打印机,打印出来的蜡模表面粗糙度能控制在Ra 0.4以下。这个精度意味着什么?意味着宝石的镶口位置几乎不需要手工修整,爪位的角度偏差可以控制在0.1毫米以内,这对后续镶嵌的牢固度和对称性是决定性的。
不过,打印归打印,真正让一件首饰“活”过来的,还是镶嵌师傅那双有温度的手。3D打印负责把几何形态做到极致精准,而手工镶嵌负责赋予它灵性——比如微镶排石时,每颗钻石的台面水平差要控制在0.02毫米内,这种手感,机器替代不了。
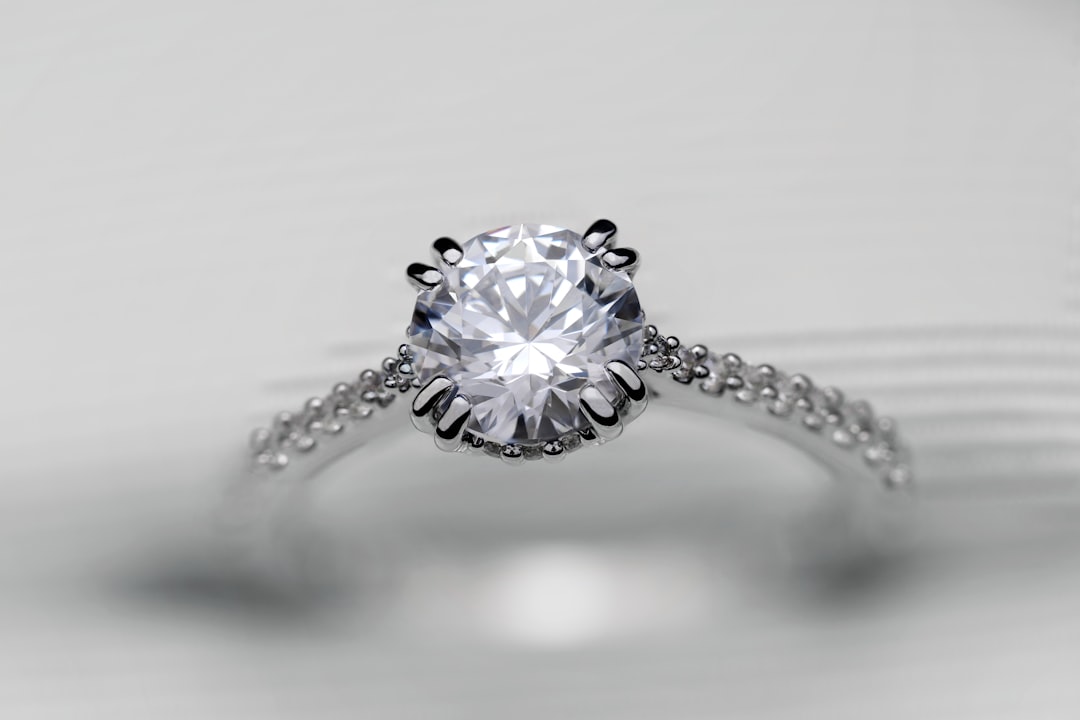
具体到我们车间,现在**50%以上的镶嵌定制订单**会走“3D打印蜡模+手工镶嵌”的混合路线。像一款最近交付的18K金祖母绿戒指,主石是2.3克拉的哥伦比亚木佐料,周围一圈碎钻用了三排微钉镶。蜡模是打印的,但钉位的起钉和吸珠全是师傅手工做的,前后花了14个小时。这种活儿,纯手工做,周期长成本高;纯机镶,又容易显得呆板生硬。融合才是正解。
东莞首饰加工的技术参数与实操细节
这里给同行分享几个关键参数,都是我们反复测试出来的:
- 打印层厚:控制在0.02mm-0.03mm之间,低于0.02mm容易出现过固化导致蜡模收缩率不稳,高于0.03mm则表面纹路太明显,后处理打磨时间翻倍。
- 脱蜡温度:蒸汽脱蜡机温度设定在**145℃±5℃**,升温速率要慢,否则薄壁蜡模容易变形。
- 镶嵌预留间隙:3D打印的镶口,比传统手雕蜡模要预留多0.05mm的余量,因为光固化树脂在铸造后的收缩率与普通蜡略有差异。
另外,有个很多师傅容易忽略的点——打印蜡模的支撑结构残留。如果去除不干净,铸造后会在金属表面留下细微的凸点,镶嵌时锆石或钻石坐不实,后期返工非常头疼。我们现在规定,所有打印件在进铸造车间前,必须经过一道**高压蒸汽软毛刷**清理工序,专门对付那些犄角旮旯里的支撑点。
常见问题:为什么你的3D打印首饰戴久了会松石?
最近有个客户拿了一枚在其他家定做的戒指回来,问我们能不能重新镶一下,因为配石掉了两颗。拆开后发现,问题不在镶嵌手艺,而在蜡模阶段——那位师傅用的打印件,爪位的横截面是直角,没有做内倒角,导致浇铸后的金属爪内侧锋利,抓石力度不均匀。所以我们在建模时,所有爪位内侧强制要求**0.2mm的圆角**,同时手工镶嵌前会用0.3mm的球形铣刀在爪内壁过一遍,确保金属和宝石之间是面接触而不是线接触。
还有一个高频问题:3D打印的蜡模能不能直接抛光?答案是不能。打印件表面有一层未固化的树脂膜,直接抛光会产生粘滞感,必须先用乙醇超声清洗5分钟,再二次固化(UV固化箱内照射120秒),然后才能进入常规的修模流程。
东莞首饰行业的融合趋势
作为扎根在凤岗的一家老牌加工店,我们深切感受到**东莞首饰**产业链的升级速度。以前客户问“能不能做”,现在问“能做多细”。3D打印带来的不只是效率,更是设计自由度的爆发——那些过去因为成本太高只能放弃的复杂结构,比如立体扭转的戒臂、可活动的机械机关,现在都有了落地的可能。
但说句实在话,机器越先进,对人工的要求反而越高。我们店里最资深的镶嵌师傅,有25年工龄,他现在的主要工作不是埋头干活,而是给年轻技师讲解“哪些地方该相信机器,哪些地方必须相信手感”。比如**包镶**的收边,机器做出来是均匀的,但少了那种手工敲击带来的紧实感,这种微妙差异,老客户一上手就知道。
未来我们会继续在数字化和手工之间找平衡。如果你有复杂的**镶嵌定制**需求,或者想探讨具体的工艺参数,欢迎来凤岗车间喝茶聊。珠宝加工这行,说到底是个手艺活,但手艺活也得跟上时代。