东莞珠宝镶嵌定制工艺解析:从设计稿到成品的关键环节
珠宝镶嵌定制,在行外人看来或许只是“把石头镶上去”那么简单,但真正落过地的师傅都清楚,这是一场毫米乃至微米级别的精密博弈。从一张设计草图到一枚可佩戴的成品,东莞凤岗匠心阁首饰加工店在每天的生产中,都要经历数十道工序的层层把关。今天,我们不谈玄虚的理念,只讲那些图纸上画不出来、却又决定成败的关键细节。
一、起版与倒模:根基决定成败
设计稿确认后,行内通常走两条路:手工起蜡版或3D打印蜡模。在东莞首饰加工圈里,我们更看重蜡版的“收缩率补偿”。以18K金为例,铸造收缩率约在1.2%到1.5%之间,如果起版时不预留这个量,镶嵌时就会发现爪位偏紧,钻石坐不实。匠心阁的师傅会针对不同材质(铂金、18K黄、14K玫瑰金)单独调校蜡版尺寸,这一步省不得。
倒模后的金属坯件,表面往往带有细微砂孔或流纹。很多人忽略了这一步的“退火处理”——在780℃左右恒温退火,能消除内应力,避免后期镶嵌时金属开裂。尤其是细爪款,退火不到位,嵌石时爪尖极易崩断,返工成本远高于一次做对。
二、镶嵌工艺的硬指标:从微镶到虎爪
镶嵌定制最见功力的是微镶和虎爪镶。以1.5mm以下的配石为例,我们用0.8mm的球形铣针在金属表面开窝,铲边深度控制在0.4mm±0.05mm,再用40倍显微镜逐颗调整石位。东莞首饰加工里有个不成文的规矩:**每排微镶石的台面高度差不得超过0.1mm**,否则光线反射角度乱了,整件货的火彩就“花”了。
- 虎爪镶:侧壁开槽宽度比钻石腰厚大0.15mm,过紧会崩边,过松则晃动。
- 铲边镶:铲起的金属卷边必须均匀覆盖石腰的60%以上,且表面不许有锯齿痕。
- 钉镶:三钉或四钉分布角度误差小于5°,否则受力不均。
这些参数不是书本抄来的,是每一件失败品换来的教训。比如虎爪镶的槽底清根,若不用三角油针走一遍,金属毛刺会顶住钻石,导致镶嵌后表面不平——这也是我们质检时必查的项目。
三、镶嵌前后的“隐形关卡”
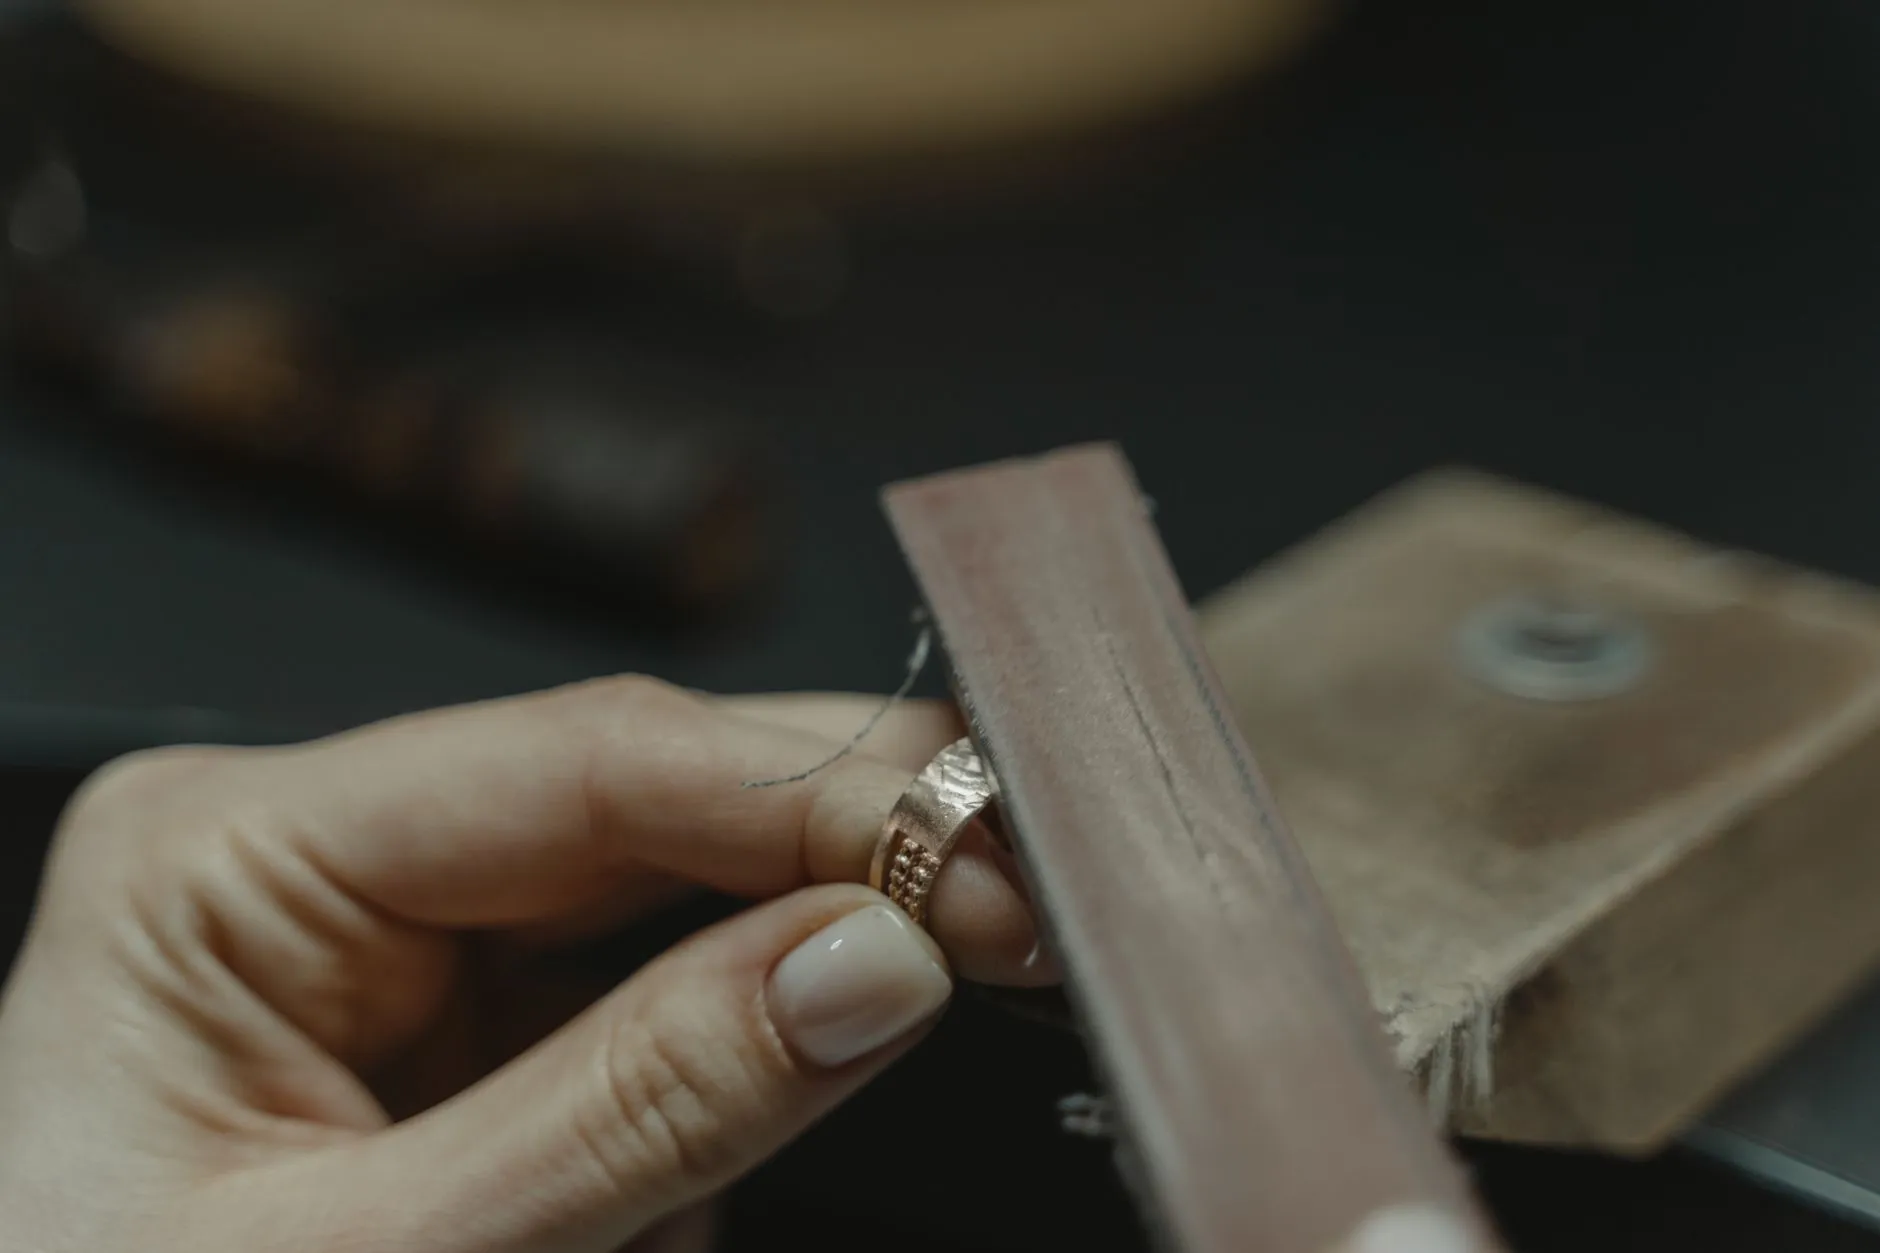
很多客户只关心石头亮不亮,却忽略了镶嵌前的预打磨。在匠心阁,金属表面会先用600目砂纸卷在竹签上做第一次粗打,再用1200目和2000目依次精修。注意,这一步必须在镶石之前完成——如果反过来,钻石表面就会蒙上抛光蜡和金属粉尘,清洗起来非常麻烦。镶嵌完成后,我们还要用蒸汽机加超声波清洗三遍,确保爪底和石缝里没有残留的研磨膏。
另外,镶嵌定制中有一个常被外行忽视的问题:配石的颜色一致性。即便是同级别的天然钻石,批次不同,体色也会有细微偏差。我们的做法是,在进入镶嵌工位前,由专人用比色石在D-Z色范围内逐一比对,差半级的绝不上手。这直接决定了成品的整体色调是“白得统一”还是“花得刺眼”。
常见问题:客户最纠结的三件事
- “为什么我的戒指戴了三个月爪松了?”——常见于软金(如24K)或爪尖受力设计不当。建议日常佩戴款选18K金,且定期回店检查嵌石牢固度。
- “同样款式,为什么报价差这么多?”——除了金重和石重,工艺级别差异巨大。普通微镶和精工微镶的工时能差到4倍,良品率也不同。
- “复检时发现小钻有破损,是你们的责任吗?”——镶嵌过程中的破损我们承担,但有经验的师傅会在镶前逐一检查配石,用10倍放大镜筛选有隐裂的原料,从源头减少风险。
说到底,东莞首饰镶嵌定制的核心竞争力,不在设备多贵,而在细节的偏执。从蜡版的收缩补偿到每颗配石的色级筛选,从退火温度到最后的超声波清洗,每一个环节都在为“长久佩戴”四个字服务。东莞市凤岗匠心阁首饰加工店始终相信,首饰加工这门手艺,急不得,也省不得。那些省掉的步骤,最终都会在佩戴者手上原形毕露。欢迎有定制需求的朋友来厂里亲自看看,什么叫“看得见的放心”。